Límites admisibles, métodos de monitoreo y consecuencias del desgaste
Lorbrand Engineering10 de octubre de 202614 min de lectura
Introducción
En la última década, la industria mundial de correas transportadoras ha experimentado un cambio decisivo desde los rodillos de acero tradicionales hacia alternativas compuestas. Los rodillos compuestos modernos, con tubos de polietileno de alta densidad reforzado con fibra de vidrio (GF-HDPE) y alojamientos de rodamiento de nylon de grado ingenieril o de GF-HDPE, representan hoy una proporción creciente de las nuevas instalaciones de rodillos en minería, canteras, puertos y operaciones de manejo de materiales a granel. Sus ventajas son convincentes: son entre un 20 y un 60% más livianos que sus equivalentes de acero (según sobre todo el espesor de pared del tubo de acero), resistentes a la corrosión, considerablemente más silenciosos (hasta 10 dB) y "protectores de la correa" en caso de agarrotamiento, sin un borde de acero filoso que destruya la correa.
≈20 mm
pared del tubo compuesto, unas 3–5× los 4–6 mm de un tubo de acero, que constituye la reserva de desgaste
Una característica distintiva de los rodillos compuestos es su pared de tubo considerablemente más gruesa. Mientras un tubo de acero tiene normalmente 4–6 mm, un tubo compuesto de GF-HDPE suele tener 15–20 mm (y hasta unos 22 mm). Este material adicional cumple una función estructural y de vida útil al desgaste: la pared más gruesa es necesaria por el menor módulo elástico y la menor dureza del polietileno frente al acero, y entrega un margen de desgaste considerable que, en teoría, prolonga la vida operativa.
Esta misma característica plantea preguntas que la industria aún no ha resuelto del todo. ¿Cuánto de esa pared puede consumirse con seguridad antes de que un rodillo deba reemplazarse? ¿Cómo se puede medir o monitorear el desgaste en la práctica en correas transportadoras con miles de rodillos instalados? Y, cada vez más importante ante una regulación ambiental más exigente, ¿qué ocurre con el polietileno que se desgasta? Este artículo, basado en las cuatro décadas de Lorbrand en el diseño de componentes para correas transportadoras y en más de una década de experiencia específica con rodillos compuestos, aborda cada una de estas preguntas.
Construcción de los rodillos compuestos y mecanismos de desgaste
Métodos de construcción
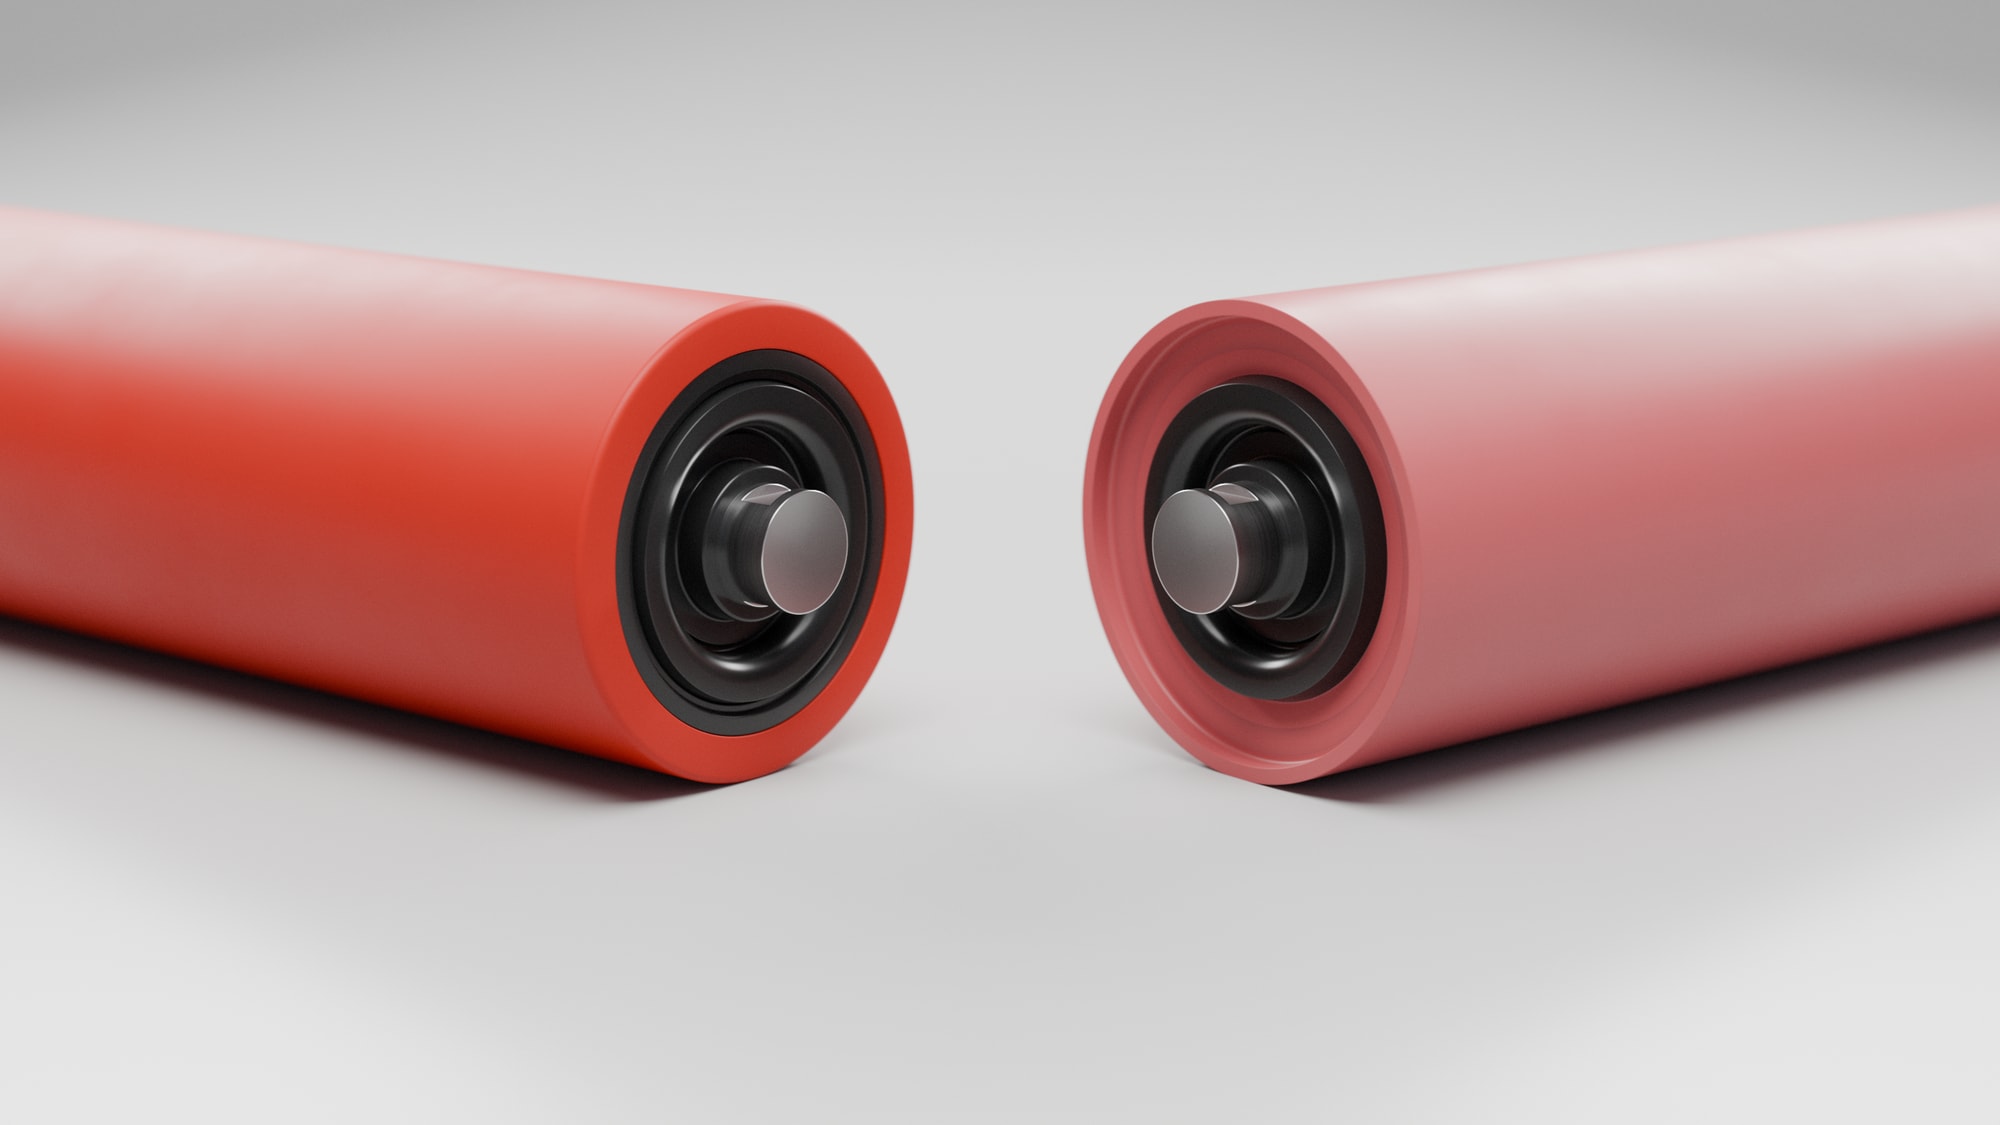
Dos métodos de construcción dominan el mercado de rodillos compuestos de servicio pesado. Los alojamientos de rodamiento montados a presión usan nylon de ingeniería con relleno de fibra de vidrio (normalmente PA6-GF o PA66-GF), moldeado por inyección con asientos de rodamiento calibrados y montado a presión en los extremos del tubo de GF-HDPE; el GF-PA66 tiene una temperatura de reblandecimiento Vicat normalmente superior a 250 °C y una temperatura de deflexión térmica que puede superar los 230 °C bajo carga. Los alojamientos de rodamiento soldados por fricción usan alojamientos de GF-HDPE soldados por fricción rotativa al tubo de GF-HDPE, fusionando alojamiento y tubo en una sola estructura continua.
En ambos diseños, el tubo de GF-HDPE es la superficie de desgaste. Los diámetros exteriores de los rodillos nuevos cumplen con CEMA o normas equivalentes (habitualmente 127, 152 o 178 mm). El refuerzo de fibra de vidrio mejora considerablemente la rigidez, la resistencia a la fluencia y la capacidad de carga del tubo frente al HDPE sin refuerzo. Lorbrand fabrica tubo de GF-HDPE en una gama de diámetros estándar, con espesores de pared que varían según los requisitos de carga y deflexión de cada aplicación.
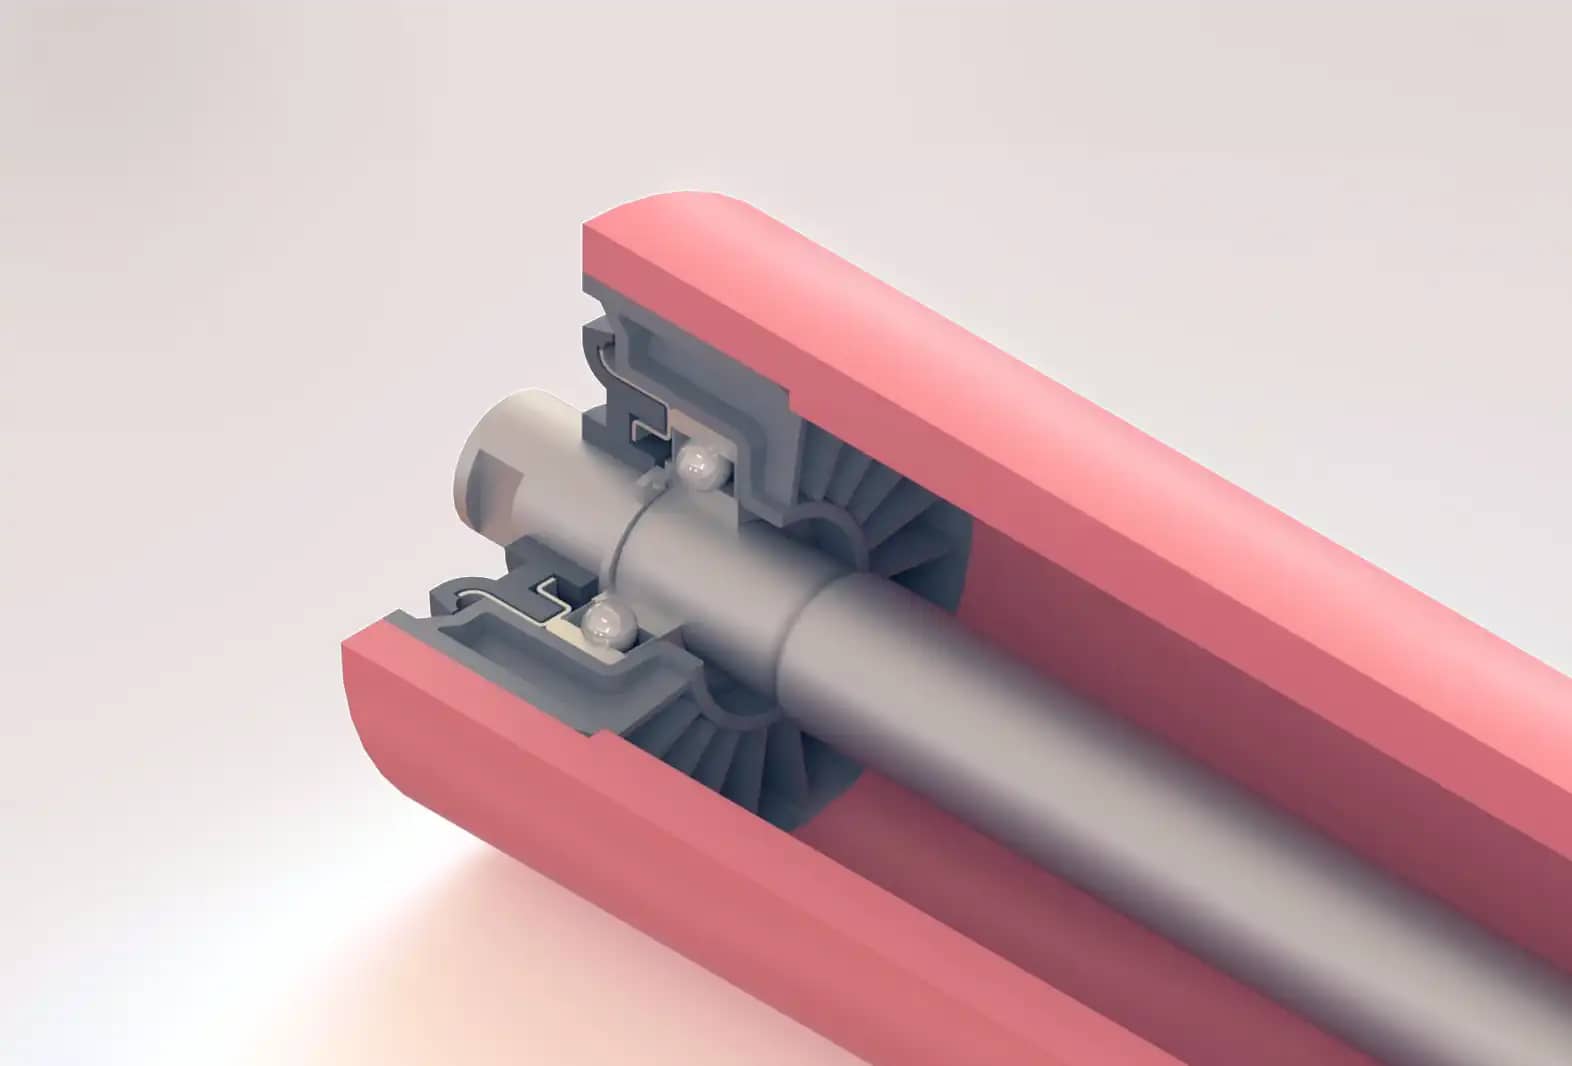
Render en corte de un cuarto de un rodillo compuesto, que muestra su construcción interna
Mecanismos de desgaste
El desgaste del tubo se produce por varios mecanismos. El desgaste abrasivo por la cara inferior de la correa es el mecanismo principal en los rodillos del lado de carga: la correa actúa como una superficie abrasiva en movimiento continuo contra el tubo que gira, en especial al transportar mineral de hierro, carbón o áridos. En los rodillos del lado de retorno, el material de retorno adherido a la cara sucia de la correa genera un desgaste localizado y a menudo más agresivo. El polvo arrastrado por el viento, el barro arrastrado por la lluvia y la fragilización por UV de la capa superficial también contribuyen, y el impacto en las zonas de traspaso y alimentación provoca deformación localizada y desgaste acelerado.
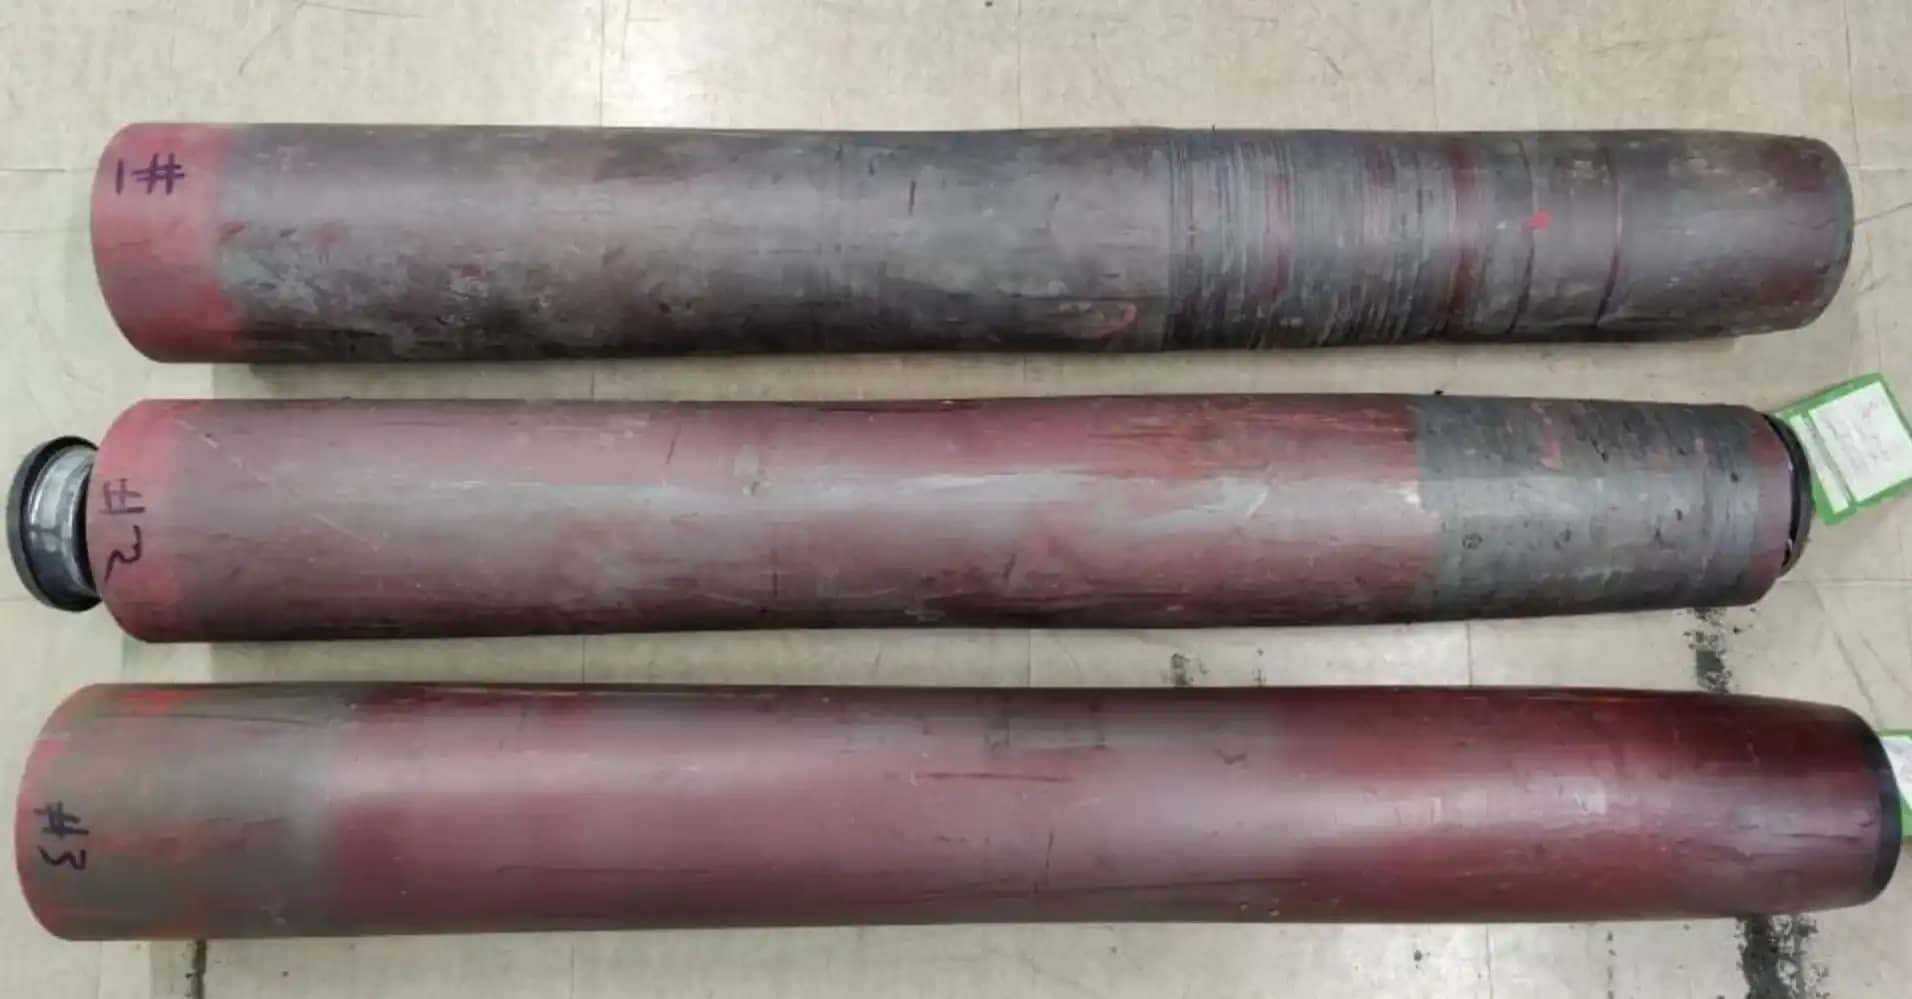
El patrón de desgaste rara vez es uniforme. En una estación en artesa, los rodillos centrales se desgastan más rápido que los laterales por la mayor presión de contacto de la carga de material, y el desgaste se concentra hacia el centro de la cara. Los agarrotamientos temporales crean zonas planas, que se convierten en concentradores de esfuerzo y aceleran el desgaste posterior relacionado con la fatiga.
La tasa de desgaste acelerada
Por qué importaEl desgaste no es lineal: años para perder los primeros 3 mm, luego semanas desde 5 mm hasta la falla.
Una característica de importancia crítica, que distingue el desgaste de los compuestos del desgaste menor que se observa en el acero, es que la tasa de desgaste no se mantiene constante a medida que el rodillo se desgasta. Se acelera, y la relación es aproximadamente exponencial y no lineal.
El mecanismo es la diferencia de velocidad superficial en la interfaz entre la correa y el rodillo. La correa avanza a una velocidad lineal fija. Un rodillo nuevo tiene un diámetro uniforme y rueda sin deslizar. A medida que se desgasta de forma no uniforme, más rápido en el centro cargado, desarrolla un perfil cóncavo, en "reloj de arena". La velocidad superficial es proporcional al diámetro local (\( \pi D n \)𝜋𝐷𝑛), por lo que el centro desgastado se mueve ahora más lento que la correa, y la diferencia se absorbe por deslizamiento. Ese deslizamiento es abrasivo y se concentra justamente en las zonas que ya están más desgastadas: el desgaste provoca deslizamiento, el deslizamiento provoca más desgaste y el proceso se retroalimenta. (El rodillo es rígido y gira a una sola velocidad de giro, fijada por el equilibrio de torque a lo largo de la zona de contacto, que corresponde a un diámetro efectivo ponderado por la presión, cercano al centro desgastado pero no igual a él. El deslizamiento hacia adelante en el centro desgastado coexiste con un deslizamiento hacia atrás en los bordes sin desgaste, con rodadura casi pura entre ambos.)
La consecuencia práctica es una curva de desgaste cada vez más pronunciada: un rodillo puede tardar años en desgastarse de 0 a 3 mm, solo meses de 3 a 5 mm y semanas desde 5 mm hacia la falla estructural. Cuando una gran población de rodillos se instaló al mismo tiempo, como es habitual en correas transportadoras nuevas o renovadas, esos rodillos pueden entrar juntos en la fase acelerada y provocar una cascada de "fallas en lote" que supera la capacidad de mantenimiento y causa detenciones prolongadas. Por eso importa el monitoreo proactivo: esperar a la falla visible arriesga perder el punto de inflexión, mientras que la detección continua del desgaste a partir de las rpm puede captar la aceleración cuando aún hay tiempo para un programa de reemplazo ordenado.
Efectos del desgaste del tubo en el centrado de la correa
Una correa siempre migra hacia el lado de mayor diámetro de un rodillo, el principio detrás de los polines bombeados y autoalineantes. El mismo principio implica que un desgaste no uniforme del tubo puede provocar un desalineamiento que aparece gradualmente en una correa transportadora que estaba bien centrada cuando era nueva. Un desgaste asimétrico a lo ancho de la cara de un rodillo central actúa como una conicidad no intencionada; si esa asimetría se repite a lo largo de una serie de polines, el efecto de dirección acumulado puede provocar un desplazamiento importante de la correa, daño en los bordes y derrames.
En los rodillos de acero, el desgaste admisible es mínimo, por lo que estos efectos rara vez alcanzan a desarrollarse. En los rodillos compuestos, donde se tolera mucho más desgaste radial, los cambios de diámetro, y sus efectos en el centrado, son mayores y tienen más tiempo para acumularse. El problema se agrava por el menor coeficiente de fricción en la interfaz HDPE-goma (\( \mu \approx 0.2 - 0.3 \)𝜇≈0.2−0.3 frente a acero-goma \( \mu \approx 0.35 - 0.5 \)𝜇≈0.35−0.5), que reduce la fuerza de autocentrado de la correa en un 30–40%. Por eso las correas transportadoras con rodillos compuestos suelen requerir más rodillos guía de borde que las instalaciones equivalentes de acero. Cuando la correa roza de forma persistente contra esas guías, la resistencia al giro aumenta y el desgaste de los bordes de la correa se acelera, deteriorando la misma correa que el rodillo compuesto debía proteger.
Reemplazo de rodillos y carga desigual
Buena prácticaReemplace los rodillos desgastados en conjunto: un rodillo nuevo solo entre vecinos desgastados queda sobrecargado desde el primer día.
Cuando un solo rodillo desgastado se reemplaza por uno nuevo, el rodillo nuevo sobresale respecto de sus vecinos desgastados en la profundidad del desgaste acumulado de estos. En un rodillo central del lado de carga, incluso unos pocos milímetros de diferencia de altura pueden aumentar fuertemente la carga que soporta el rodillo de reemplazo. Bajo tensión, la correa cambia de ángulo de forma más brusca en el rodillo más alto y concentra en esa única unidad tanto la carga normal del material como las fuerzas de desviación de la tensión de la correa. Con espaciamientos típicos de polines de carga de 1,2–1,5 m y tensiones de correa moderadas a altas, la carga sobre el rodillo de reemplazo puede superar sus capacidades de diseño en resistencia del tubo, capacidad del alojamiento de rodamiento y vida L10 del rodamiento.
El rodillo nuevo sobrecargado también se desgasta más rápido desde el comienzo: la mayor presión de contacto eleva la tasa de desgaste abrasivo y alimenta directamente el ciclo de desgaste y deslizamiento que se refuerza a sí mismo, descrito antes en esta sección. La deflexión de su tubo también puede superar lo previsto en el diseño, lo que reduce el margen de seguridad estructural desde el primer día. Mientras tanto, los rodillos desgastados que lo rodean quedan parcialmente descargados, ya que la correa pasa por encima de ellos hacia el rodillo nuevo más alto. Esto parece beneficioso, pero significa que sus indicadores de desgaste ya no representan la carga que soportarán una vez que sus vecinos se reemplacen a su vez.
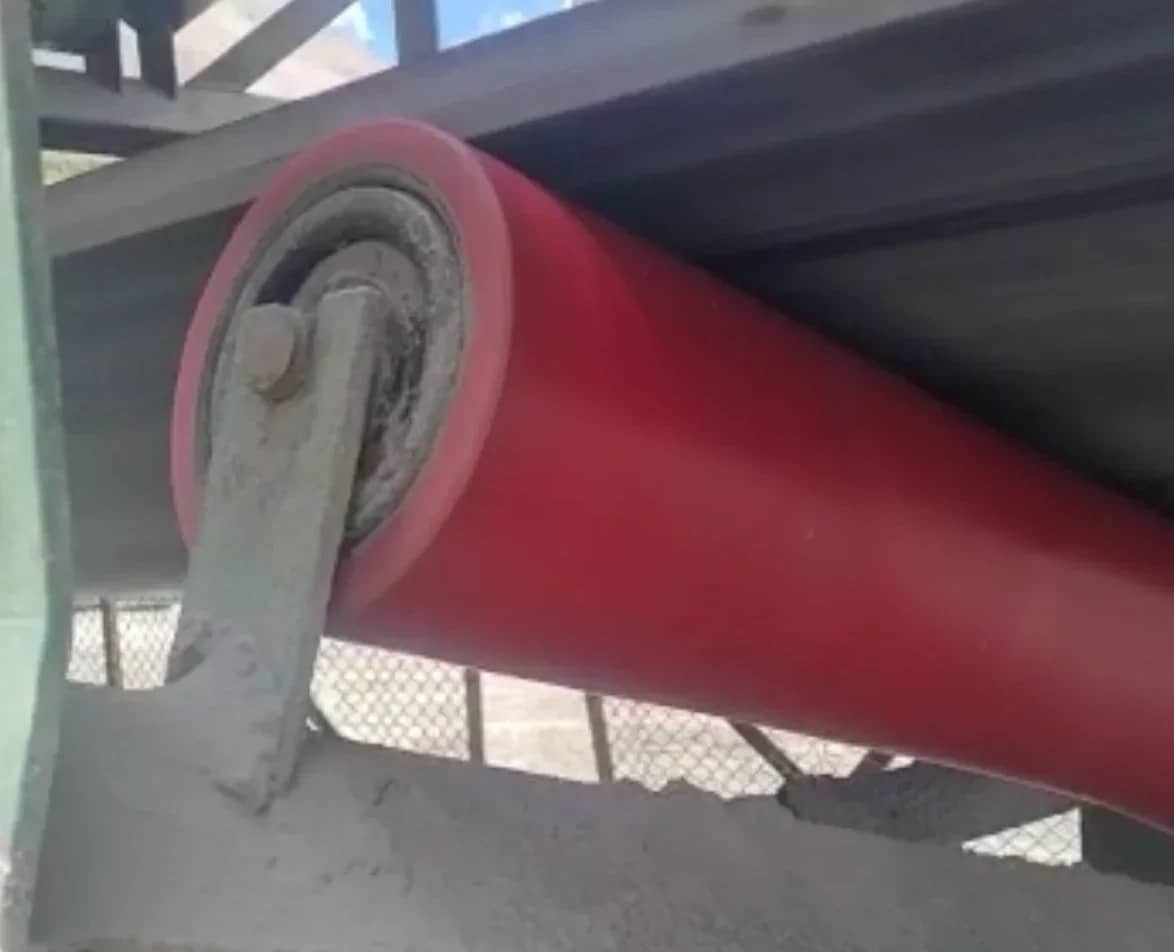
Un ejemplo extremo: rodillo de retorno en V compuesto, con desgaste desigual en las caras por operar dentro de acumulaciones de material de retorno
Por lo tanto, la buena práctica es reemplazar juntos todos los rodillos de un tramo de la correa transportadora que se acercan al límite de desgaste, en lugar de cambiar rodillos individuales a medida que cada uno alcanza el umbral. Esto tiene implicancias directas en la planificación del mantenimiento: se debe mantener en stock una cantidad suficiente de rodillos de repuesto para permitir el reemplazo en lote, y las ventanas de detención deben dar cabida al mayor volumen de trabajo. El costo de reemplazar rodillos que aún no alcanzan su límite absoluto se compensa con creces al evitar el daño por sobrecarga, el desgaste acelerado y las fallas de rodamientos que resultan de mezclar rodillos nuevos y muy desgastados en la misma correa transportadora.
La excepción son los rodillos de retorno y otras posiciones de baja tensión, donde la carga por rodillo es moderada y el aumento en un reemplazo individual es proporcionalmente menor; allí, el recambio individual puede ser aceptable. Confírmelo caso a caso con el proveedor de rodillos.
Límites de desgaste admisible del tubo
El desafío de un límite universal
A diferencia de los tubos de acero, que mantienen su integridad estructural o fallan de golpe por agrietamiento o perforación, los tubos compuestos se degradan en forma gradual, y no es sencillo definir una única profundidad máxima de desgaste admisible que sea universal.
El tan citado umbral de planificación de 5 mm de desgaste radial merece contexto. Está estrechamente asociado a fabricantes que incorporan indicadores visuales de desgaste en sus tubos mediante una construcción de doble capa con un límite de cambio de color a una profundidad fija. Por practicidad de fabricación, estandarizan una sola profundidad de indicador, comúnmente 5 mm, en toda la gama, en lugar de variarla según el diámetro, la pared o la aplicación. Por lo tanto, la cifra refleja tanto una decisión de estandarización de producto como un límite de ingeniería universal.
7–9 mm
desgaste radial en una pared de 20 mm a partir del cual las tasas de falla aumentan notoriamente; trátelo como un techo absoluto
Cuánto desgaste puede tolerar un rodillo específico depende del factor de seguridad del fabricante y de los factores propios del sitio que se indican más abajo. Un rodillo diseñado de forma conservadora puede tolerar más de 5 mm; uno que opera cerca de su capacidad nominal puede dejar de ser apto mucho antes. Lo que es consistente en toda la industria es que, una vez que el desgaste radial supera aproximadamente 7–9 mm en una pared típica de 20 mm, la sección restante ya no puede soportar cargas cíclicas sin concentraciones de esfuerzo, y la vida a la fatiga se ve comprometida de manera significativa.
Resumen de límites de desgaste
A continuación se presenta una guía general para un rodillo típico de 152 mm con pared de 20 mm. Consulte a su proveedor para obtener recomendaciones específicas para su aplicación.
Desgaste radial (mm)
DE (mm)
Pared restante (mm)
Pared consumida
Estado / acción
0
152
20
0%
Rodillo nuevo, referencia
2–3
146–148
17–18
10–15%
Desgaste normal de servicio
5
142
15
25%
Umbral de planificación típico del proveedor
7–9
134–138
11–13
35–45%
Riesgo de falla elevado, reemplazar con urgencia
>10
<132
<10
>50%
Compromiso estructural, falla inminente
Factores que afectan el límite admisible
Los umbrales anteriores son orientaciones generales. Varios factores desplazan el punto en el que un rodillo específico deja de ser apto para el servicio:
Factor de seguridad del fabricante. Distintos proveedores dimensionan las paredes del tubo de manera diferente para una misma clase CEMA, diámetro y ancho de correa; más margen significa más desgaste tolerable. Solicite orientación para el rodillo tal como se suministra.
Carga. Un rodillo al 40% de su capacidad nominal tiene mucho más margen a una profundidad de desgaste dada que uno al 90%. Los rodillos muy cargados deben reemplazarse con valores de desgaste menores.
Largo del rodillo y margen de deflexión. Los proveedores suelen mantener el mismo diámetro en los rodillos de retorno o "en V" más largos que en los rodillos de carga más cortos. Como la deflexión aumenta con la luz, esos rodillos más largos ya están más cerca de su límite de deflexión cuando son nuevos, y a medida que la pared se adelgaza, la rigidez disminuye y la deflexión crece. Un rodillo más largo alcanzará la falla del tubo con una profundidad de desgaste menor que uno más corto del mismo diámetro, aunque se hayan instalado al mismo tiempo.
Uniformidad del desgaste. El desgaste localizado es mucho más peligroso que el uniforme: una ranura de 10 mm en un rodillo con un desgaste general de 5 mm puede ser más riesgosa que 7 mm de desgaste uniforme, porque las ranuras y las zonas planas son concentradores de esfuerzo bajo carga cíclica.
Temperatura y exposición UV. El HDPE se ablanda ligeramente con el calor y se fragiliza bajo radiación UV sostenida. Un rodillo que ha sufrido degradación por UV puede fallar con una profundidad de desgaste menor que uno instalado bajo cubierta o en una instalación subterránea.
Tasa de desgaste acelerada. Como se explicó, el intervalo entre el umbral de planificación y la falla estructural puede ser mucho más corto de lo que sugiere una extrapolación lineal del desgaste inicial, y una población instalada al mismo tiempo puede entrar junta en ese intervalo.
Deterioro del centrado de la correa. Un rodillo puede ser estructuralmente adecuado y, sin embargo, operativamente inaceptable porque su perfil de desgaste provoca desalineamiento, daño en los bordes o derrames. Trate el deterioro del centrado como un criterio adicional de reemplazo.
Medición y monitoreo del desgaste en la práctica
Medir el desgaste del tubo en rodillos compuestos es realmente difícil. A diferencia de los rodillos de acero, donde la falla es esencialmente binaria, los rodillos compuestos se degradan gradualmente, y el valor del monitoreo está en detectar el desgaste con la anticipación suficiente para programar los reemplazos en detenciones planificadas en lugar de reaccionar ante las fallas.
Indicadores visuales de desgaste
Algunos fabricantes ofrecen un indicador visual integrado: un tubo de doble capa en el que un color interior contrastante se hace visible cuando el desgaste alcanza la profundidad del indicador (comúnmente ~5 mm). El concepto es simple y no requiere instrumentación, pero sus limitaciones prácticas son importantes. Inspeccionar cada rodillo exige mucha mano de obra, los rodillos con frecuencia no están a la vista y puede ser necesario retirar cubiertas o protecciones. Según la experiencia de Lorbrand en terreno, el indicador suele estar oculto: las superficies del lado de carga quedan cubiertas por la correa durante la operación y por derrames, polvo y finos compactados cuando está detenida; las superficies del lado de retorno quedan tapadas por la correa y el material de retorno; en ambientes húmedos se adhiere una capa de barro al HDPE. Es mucho más probable que un técnico que recorre la correa vea un rodillo uniformemente sucio que uno limpio con su código de color. Los indicadores visuales son una verificación complementaria útil cuando las condiciones lo permiten, pero un programa basado solo en ellos casi con certeza pasará por alto rodillos desgastados.
Medición manual
La medición directa del diámetro con compás de exteriores, cinta pi o un medidor láser durante una detención de la correa es precisa (el diámetro medido frente al nominal entrega el desgaste diametral, que se divide por dos para obtener la profundidad radial), pero requiere que la superficie esté accesible y limpia. Medir cada rodillo en un sitio con miles de rodillos no es práctico fuera de las detenciones prolongadas, por lo que un enfoque pragmático muestrea rodillos representativos en zonas de alto desgaste conocidas (zonas de carga, curvas, rodillos centrales del lado de carga muy cargados). La medición ultrasónica de pared, habitual en el acero, es menos confiable en el HDPE por la viscoelasticidad del material, la atenuación acústica y la dispersión de la señal causada por la fibra de vidrio.
Tecnología de monitoreo integrada
±0.05%
tolerancia de medición de rpm que permite al monitoreo integrado inferir el desgaste del tubo en forma continua, sin detenciones de la correa ni acceso visual
El desarrollo más prometedor es el monitoreo integrado: módulos de sensores instalados durante la fabricación que recopilan datos de operación y los transmiten en forma inalámbrica. El Sensor Seal de Lorbrand es uno de estos dispositivos, instalado en el extremo del rodillo para registrar temperatura, vibración y rpm. Las rpm son directamente relevantes para el desgaste: a medida que el tubo se desgasta y el diámetro disminuye, el rodillo debe girar más rápido para la misma velocidad de correa. Comparar las rpm medidas con el valor esperado para el diámetro original y la velocidad de correa conocida entrega la reducción del diámetro efectivo y, por lo tanto, el desgaste radial, con alta precisión. La tendencia de temperatura con resolución de 0,1 °C da una alerta temprana del deterioro de los rodamientos, y el acelerómetro integrado permite detectar defectos a partir de la vibración, con análisis de aprendizaje automático que predice fallas y estima la vida útil restante.
Un matiz: las rpm medidas reflejan el diámetro efectivo ponderado por la presión y no la profundidad máxima de desgaste en el punto más desgastado. La relación entre ambos depende de la forma del perfil de desgaste y de la distribución de presiones, que son propias de cada aplicación y cambian a medida que avanza el desgaste, por lo que Vcorrea=π D · n (con n las rpm del rodillo) subestima levemente el desgaste máximo. Para cuantificar con precisión el desgaste máximo, una calibración única, que consiste en medir físicamente una muestra de rodillos en distintas etapas de desgaste junto con lecturas simultáneas de rpm, establece el factor de conversión propio del sitio; después, la tendencia continua de las rpm puede activar alertas de reemplazo por umbral con confianza.
La ventaja decisiva frente a los indicadores y la medición manual es una tendencia continua, automatizada y cuantitativa para cada rodillo instrumentado, sin necesidad de inspección, detención ni acceso visual. Funciona igual en rodillos del lado de carga y de retorno, con polvo o humedad, bajo cubierta o al aire libre, en correas transportadoras de acceso difícil o inseguro.
Para la mayoría de las operaciones, un enfoque por capas ofrece el mejor equilibrio entre costo y efectividad: inspecciones de rutina recorriendo la correa para detectar desgaste inusual, agarrotamientos, agrietamiento o delaminación; medición manual dirigida del diámetro durante las detenciones planificadas, enfocada en zonas de alto desgaste y en rodillos señalados visualmente; y, cuando la escala y la criticidad lo justifican, monitoreo integrado priorizado en correas transportadoras críticas, zonas de alto desgaste y tramos inaccesibles, como correas overland o instalaciones subterráneas. Los datos del monitoreo integrado son la base de un reemplazo verdaderamente predictivo, en lugar de programas basados en el tiempo o reactivos.
Consideraciones ambientales: la cuestión de los microplásticos
Cuantificación de la pérdida de material
Este es el aspecto del desgaste de los rodillos compuestos que la industria ha tardado más en enfrentar, y probablemente el de mayores consecuencias para la regulación y la reputación. Cuando un tubo se desgasta, el material no desaparece. Se desprende como partículas finas que se depositan en el entorno de operación. La pregunta es cuánto, y en qué forma.
Considere una estación de carga en artesa de tres rodillos CEMA D6 en una correa de 1200 mm: tres rodillos, cada uno con ~450 mm de largo de cara, 152 mm de DE y pared de 20 mm. Como el desgaste es más profundo en el centro, tome el desgaste radial medio como aproximadamente la mitad del máximo, 2,5 mm de promedio en el umbral de reemplazo de 5 mm. El volumen removido por rodillo es entonces:
EC. 1 · VOLUMEN DE DESGASTE DEL TUBO
V = \pi L (R_{\text{out}}^{2} - R_{\text{worn}}^{2})
𝑉=𝜋𝐿(𝑅2out−𝑅2worn)
Con una densidad del GF-HDPE ρ ≈ 1,1 g/cm³ → ≈ 0,6 kg por rodillo, o ≈ 1,8 kg por estación de tres rodillos.
≈10 t
GF-HDPE desprendido por los rodillos de una correa overland de 5 km durante su vida de desgaste, aproximadamente el doble si se acepta un desgaste de 10 mm
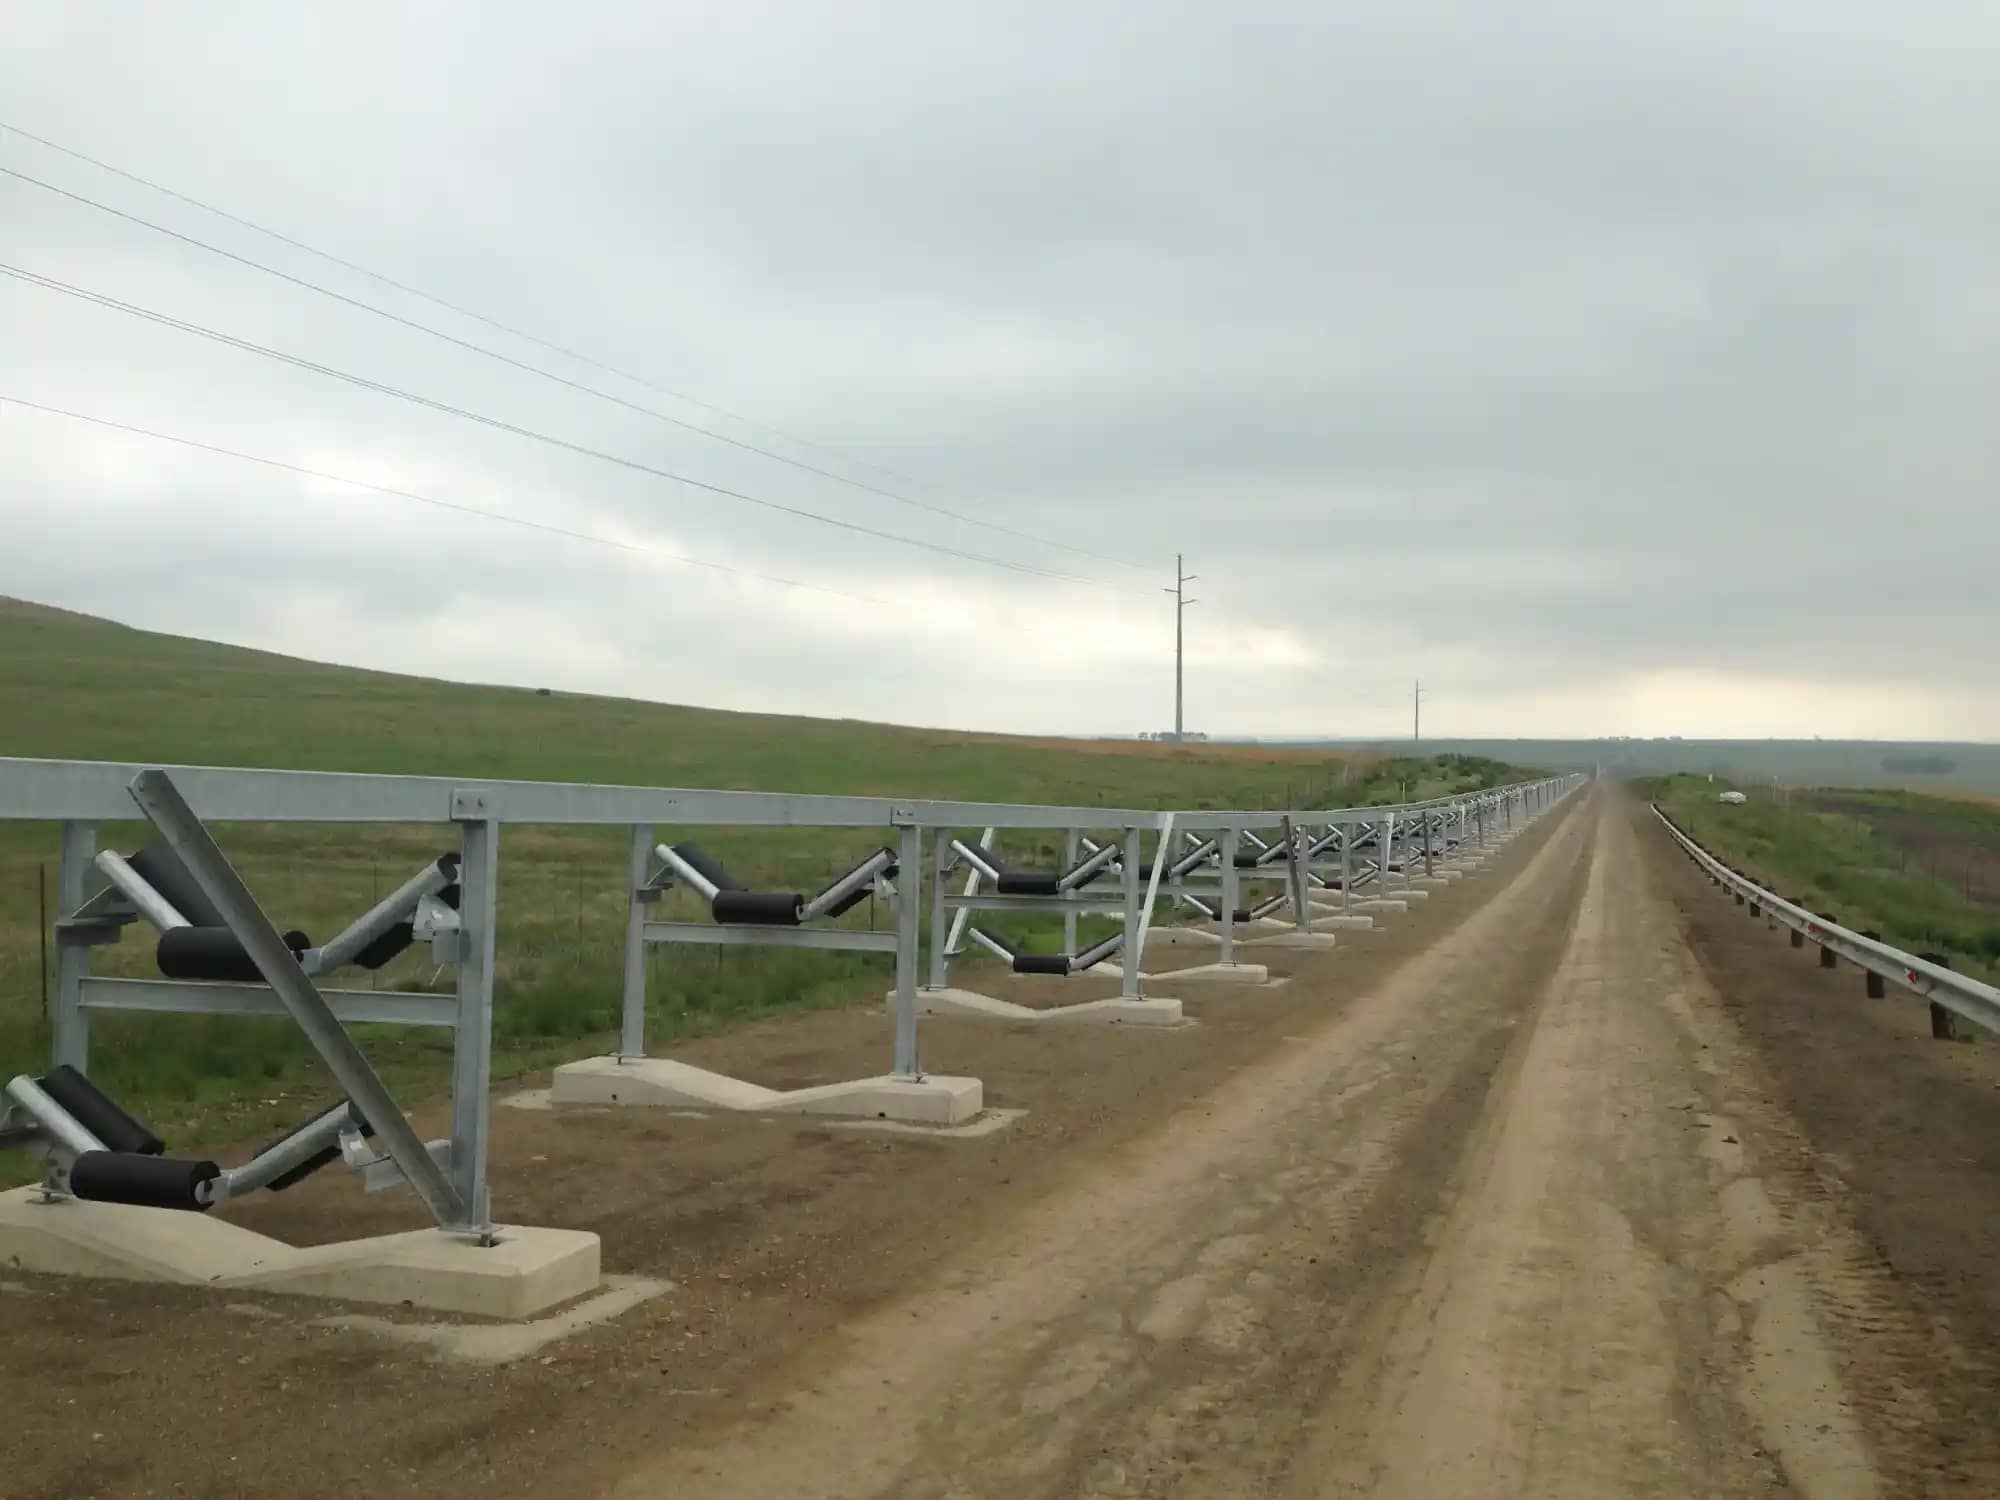
Llevado a escala: una correa overland de 5 km con polines de carga espaciados a 1,2 m tiene ~4167 polines. Si cada uno alcanza 5 mm de desgaste máximo durante su vida, solo el lado de carga desprende ~7,5 toneladas de HDPE al suelo. Sumando los rodillos del lado de retorno (espaciados aproximadamente al triple del espaciamiento de carga, ~2,5 toneladas), el total combinado es de aproximadamente 10 toneladas durante la vida de desgaste de la población de rodillos. Si se aceptan 10 mm de desgaste antes del reemplazo, esa cifra prácticamente se duplica. No son cantidades menores, y los residuos incluyen fibras de vidrio liberadas. El desgaste de los rodillos de acero produce polvo de óxido de hierro, inerte y de origen natural.
Consideraciones regulatorias y de cumplimiento
La regulación de los microplásticos evoluciona rápidamente. La UE ya restringió los microplásticos añadidos intencionalmente en ciertos productos y está desarrollando marcos para la liberación no intencional. Las operaciones mineras enfrentan evaluaciones de impacto ambiental y obligaciones de cumplimiento que exigen cada vez más la caracterización de todos los flujos de residuos, incluidas las fuentes difusas. Los operadores deben reconocer que los componentes de desgaste de polímero en conjunto (rodillos compuestos, revestimientos de UHMWPE, faldones de polímero, raspadores de poliuretano) generan una carga acumulada de microplásticos que puede atraer el escrutinio a medida que maduren los métodos de detección y los marcos regulatorios. Una evaluación proactiva deja a los operadores un paso adelante de la regulación.
Recomendaciones para operadores de correas transportadoras
Adopte el límite de desgaste radial recomendado por el proveedor (p. ej., 5 mm) como umbral de planificación. Confirme la cifra con su fabricante, ya que varía según el factor de seguridad del tubo, el diámetro, la pared y la carga y deflexión de la aplicación. No opere habitualmente rodillos más allá de 7 mm de desgaste radial en una pared de 20 mm sin una justificación de ingeniería específica.
Reemplace los rodillos en conjunto. Un solo rodillo nuevo entre vecinos desgastados sobresale y puede quedar cargado por encima de las capacidades de su tubo, su alojamiento y sus rodamientos, desgastándose rápido desde el primer día y arriesgando una falla prematura de los rodamientos. Reemplace juntos todos los rodillos de un tramo que se acercan al límite, y mantenga suficientes repuestos para hacerlo. El recambio individual suele ser aceptable solo en posiciones de retorno de baja tensión; confírmelo con su proveedor.
Implemente un programa sistemático de monitoreo del desgaste. Combine la inspección visual con mediciones manuales dirigidas durante las detenciones y, cuando la escala y la criticidad lo justifiquen, monitoreo integrado como Sensor Seal. Registre la tendencia del desgaste por zona de la correa transportadora para identificar los puntos de alto desgaste y optimizar los intervalos de reemplazo.
Caracterice y cuantifique la carga de microplásticos. Estime la masa total de HDPE que se consumirá durante la vida de diseño de la correa transportadora, junto con otras fuentes de desgaste de polímero, e inclúyala en las evaluaciones de impacto ambiental y en el monitoreo.
Considere medidas de mitigación de la deposición de microplásticos. En áreas ambientalmente sensibles, cerca de cursos de agua o ante nuevas regulaciones, considere bandejas o láminas de contención bajo las correas transportadoras, recolección periódica y disposición adecuada, y estructuras cubiertas o cerradas que limiten la dispersión por el viento.
Recolecte y gestione de manera responsable los rodillos desgastados. El contenido de fibra de vidrio complica el reciclaje: las fibras aceleran el desgaste de los equipos de procesamiento, son difíciles de separar y degradan el material reciclado, mientras que los contaminantes de terreno agregan dificultad. En general, el GF-HDPE no puede ingresar a los flujos de reciclaje estándar de HDPE; establezca una recolección dedicada y converse con su proveedor sobre las opciones de fin de vida útil. Considere el relleno sanitario como último recurso.
Conclusión
Los rodillos compuestos de HDPE son un avance real en la tecnología de correas transportadoras, y sus ventajas en peso, ruido, resistencia a la corrosión y protección de la correa siguen impulsando su adopción. Pero la pared de tubo más gruesa, origen de su ventaja en vida al desgaste, exige enfoques de monitoreo y gestión del desgaste distintos de los desarrollados durante décadas para el acero.
No existe un único límite de desgaste universal. El desgaste radial admisible depende del factor de seguridad del fabricante, de la carga de operación en relación con la capacidad nominal, de la luz y la deflexión, de la uniformidad del desgaste, de las consideraciones de centrado y de la exposición ambiental. Trabaje con su proveedor para definir umbrales específicos para su aplicación, y no suponga que un límite publicado para un producto se aplica a otro. Lo que es consistente es que un desgaste superior a 7–9 mm en una pared de 20 mm eleva fuertemente el riesgo de falla. Trate ese rango como un techo absoluto.
Los indicadores visuales de desgaste, aunque son un concepto útil, suelen quedar ocultos en condiciones reales y no pueden ser el único método de monitoreo. El monitoreo integrado, como Sensor Seal, entrega los datos continuos, cuantitativos e independientes de las condiciones que hacen posible un mantenimiento verdaderamente predictivo. Y la industria debe enfrentar la dimensión ambiental: las cantidades de microplásticos que se desprenden durante la vida de una gran correa transportadora son significativas, medibles y, ante una regulación cada vez más exigente, cada vez más propensas a atraer el escrutinio.
Preguntas frecuentes
¿Con qué profundidad de desgaste se debe reemplazar un rodillo compuesto?
Planifique el reemplazo alrededor de los 5 mm de desgaste radial, el umbral de planificación habitual de los proveedores. Por sobre aproximadamente 7–9 mm en una pared típica de 20 mm, la vida a la fatiga cae fuertemente y el reemplazo es urgente. El límite real depende del margen de diseño del rodillo, de su carga y su largo, y de qué tan uniforme ha sido su desgaste.
¿Por qué el desgaste de los rodillos compuestos se acelera con el tiempo?
El centro cargado del tubo se desgasta más rápido y genera un perfil de reloj de arena. El centro desgastado gira entonces más lento que la correa, y la diferencia se absorbe por deslizamiento abrasivo, que lo desgasta aún más rápido. Un rodillo puede tardar años en llegar a 3 mm de desgaste y solo semanas en pasar de 5 mm a la falla.
¿Se deben reemplazar uno a uno los rodillos compuestos desgastados?
En posiciones del lado de carga, reemplace juntos todos los rodillos de un tramo que se acercan al límite de desgaste. Un solo rodillo nuevo sobresale respecto de sus vecinos desgastados, soporta una parte desproporcionada de la carga y se desgasta más rápido desde el comienzo. En los rodillos de retorno, el recambio individual puede ser aceptable; confírmelo con el proveedor de rodillos.
¿Cómo se puede monitorear el desgaste del tubo de un rodillo compuesto?
Mida los diámetros con compás de exteriores, cinta pi o un medidor láser en rodillos de muestra en zonas de alto desgaste, o use sensores integrados. El Sensor Seal de Lorbrand mide las rpm del rodillo: a medida que el tubo se desgasta, el rodillo gira más rápido para la misma velocidad de correa, lo que entrega una estimación continua de su diámetro efectivo.