Limites admissibles, méthodes de surveillance et conséquences de l'usure
Lorbrand Engineering10 octobre 202614 min de lecture
Introduction
L'industrie mondiale des convoyeurs a connu, au cours de la dernière décennie, un basculement décisif des rouleaux en acier traditionnels vers des alternatives composites. Les rouleaux composites modernes, constitués d'un tube en polyéthylène haute densité renforcé de fibres de verre (PEHD-FV) et de logements de roulement en nylon technique ou en PEHD-FV, représentent désormais une part en forte croissance des nouvelles installations de rouleaux dans les mines, les carrières, les ports et les exploitations de manutention de vrac. Leurs avantages sont convaincants : ils sont 20 à 60 % plus légers que leurs équivalents en acier (selon surtout l'épaisseur de paroi du tube en acier), résistants à la corrosion, nettement plus silencieux (jusqu'à 10 dB) et « ménagent la bande » en cas de grippage, sans arête d'acier vive susceptible de la détruire.
≈20 mm
paroi du tube composite, soit environ 3–5× les 4–6 mm d'un tube en acier, qui constitue la réserve d'usure
Les rouleaux composites se distinguent par une paroi de tube nettement plus épaisse. Là où un tube en acier mesure généralement 4–6 mm, un tube composite en PEHD-FV atteint couramment 15–20 mm (et jusqu'à 22 mm environ). Ce surcroît de matière remplit une double fonction, structurelle et de durée de vie à l'usure : la paroi plus épaisse est rendue nécessaire par le module d'élasticité et la dureté plus faibles du polyéthylène par rapport à l'acier, et elle offre une importante marge d'usure qui, en théorie, prolonge la durée de service.
Cette caractéristique même soulève des questions que l'industrie n'a pas encore entièrement résolues. Quelle part de cette paroi peut être consommée sans risque avant qu'un rouleau doive être remplacé ? Comment mesurer ou surveiller l'usure en pratique sur des convoyeurs équipés de milliers de rouleaux ? Et, question de plus en plus importante face au durcissement de la réglementation environnementale, que devient le polyéthylène arraché par l'usure ? Cet article, fondé sur les quatre décennies d'expérience de Lorbrand dans la conception de composants de convoyeurs et sur plus d'une décennie de pratique spécifique des rouleaux composites, examine chacune de ces questions.
Construction des rouleaux composites et mécanismes d'usure
Modes de construction
Deux modes de construction dominent le marché des rouleaux composites pour service intensif. Les logements de roulement emmanchés à la presse sont en nylon technique chargé de fibres de verre (généralement PA6-GF ou PA66-GF), moulés par injection avec des portées de roulement calibrées, puis emmanchés en force aux extrémités du tube en PEHD-FV ; le GF-PA66 présente une température de ramollissement Vicat généralement supérieure à 250 °C et une température de fléchissement sous charge pouvant dépasser 230 °C. Les logements de roulement soudés par friction sont des logements en PEHD-FV soudés par friction rotative au tube en PEHD-FV, ce qui fusionne logement et tube en une structure continue unique.
Dans les deux conceptions, le tube en PEHD-FV constitue la surface d'usure. Les diamètres extérieurs des rouleaux neufs sont conformes à la norme CEMA ou à des normes équivalentes (couramment 127, 152 ou 178 mm). Le renfort en fibres de verre améliore nettement la rigidité, la résistance au fluage et la capacité de charge du tube par rapport au PEHD non renforcé. Lorbrand fabrique des tubes en PEHD-FV dans une gamme de diamètres standard, avec des épaisseurs de paroi qui varient selon les exigences de charge et de flèche de chaque application.
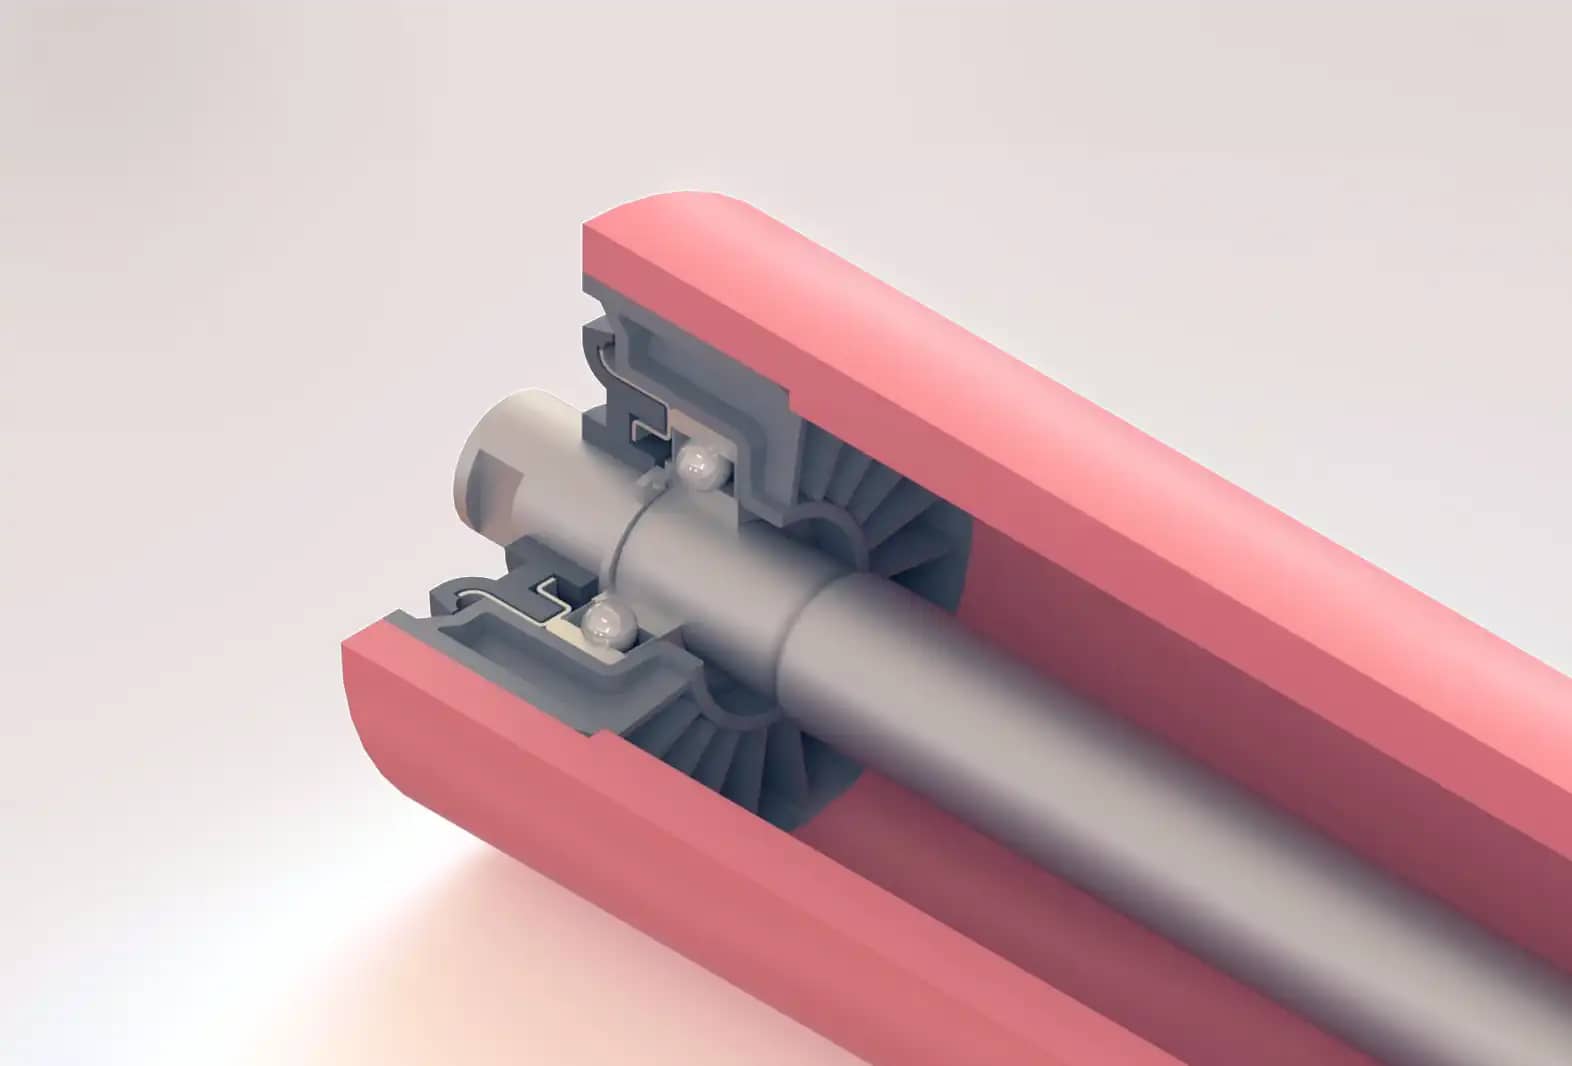
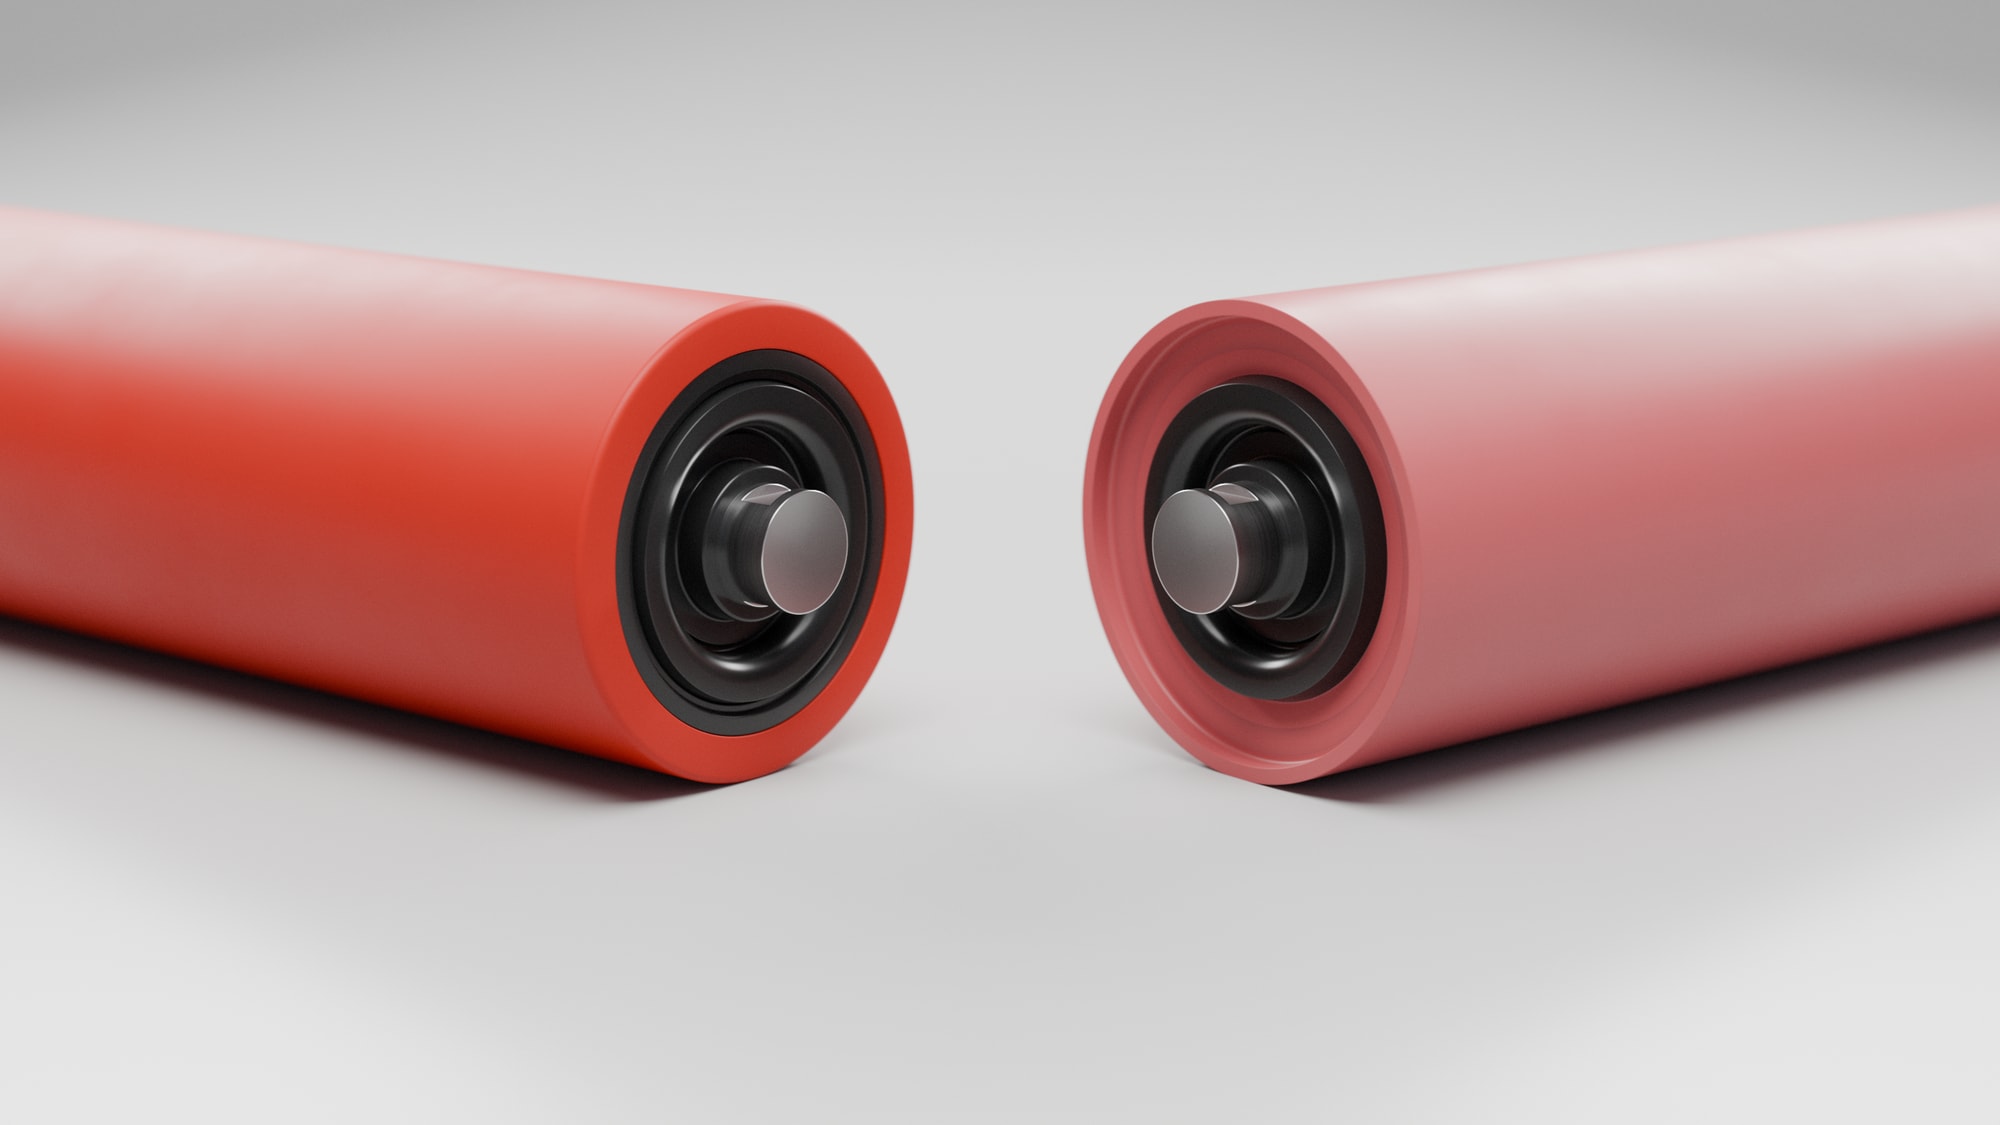
Rendu en coupe au quart d'un rouleau composite, montrant sa construction interne
Mécanismes d'usure
L'usure du tube résulte de plusieurs mécanismes. Sur les rouleaux du brin porteur, le mécanisme principal est l'usure abrasive due à la face inférieure de la bande : la bande agit comme une surface abrasive en mouvement continu contre le tube en rotation, en particulier lors du transport de minerai de fer, de charbon ou de granulats. Sur les rouleaux du brin de retour, les résidus de matière collés à la face sale de la bande (carryback) provoquent une usure localisée, souvent plus agressive. La poussière soulevée par le vent, les boues entraînées par la pluie et la fragilisation de la couche superficielle par les UV y contribuent également, et les impacts aux points de transfert et dans les zones d'alimentation provoquent une déformation localisée et une usure accélérée.
Le profil d'usure est rarement uniforme. Dans une station en auge, les rouleaux centraux s'usent plus vite que les rouleaux latéraux sous l'effet d'une pression de contact plus élevée due à la charge de matière, et l'usure se concentre vers le centre de la face. Les grippages temporaires créent des méplats, qui deviennent des concentrations de contraintes et accélèrent l'usure ultérieure liée à la fatigue.
L'accélération de l'usure
Pourquoi c'est importantL'usure n'est pas linéaire : des années pour perdre les 3 mm initiaux, puis quelques semaines de 5 mm à la rupture.
Une caractéristique d'une importance capitale, qui distingue l'usure des composites de l'usure mineure observée sur l'acier, est que la vitesse d'usure ne reste pas constante à mesure que le rouleau s'use. Elle s'accélère, selon une relation approximativement exponentielle plutôt que linéaire.
Le mécanisme en jeu est la vitesse périphérique différentielle à l'interface bande-rouleau. La bande se déplace à une vitesse linéaire unique et fixe. Un rouleau neuf a un diamètre uniforme et roule sans glisser. En s'usant de manière non uniforme, plus vite au centre chargé, il prend un profil concave en « sablier ». La vitesse périphérique est proportionnelle au diamètre local (\( \pi D n \)𝜋𝐷𝑛), de sorte que le centre usé se déplace désormais plus lentement que la bande, et l'écart est absorbé par glissement. Ce glissement est abrasif et se concentre précisément dans les zones déjà les plus usées : l'usure provoque le glissement, le glissement accroît l'usure, et le processus s'auto-entretient. (Le rouleau est rigide et tourne à une vitesse de rotation unique, fixée par l'équilibre des couples sur la zone de contact, qui correspond à un diamètre effectif pondéré par la pression, décalé vers le centre usé sans lui être égal. Un glissement vers l'avant au centre usé coexiste avec un glissement vers l'arrière aux bords non usés, avec un roulement quasi pur entre les deux.)
La conséquence pratique est une courbe d'usure de plus en plus raide : un rouleau peut mettre des années à s'user de 0 à 3 mm, quelques mois seulement de 3 à 5 mm, et quelques semaines de 5 mm jusqu'à la rupture structurelle. Lorsqu'une importante population de rouleaux a été installée en une seule fois, comme c'est courant sur les convoyeurs neufs ou rénovés, ces rouleaux peuvent entrer ensemble dans la phase d'accélération et provoquer une cascade de « défaillances par lot » qui dépasse la capacité de maintenance et entraîne des arrêts prolongés. D'où l'importance d'une surveillance proactive : attendre la défaillance visible, c'est risquer de manquer le point d'inflexion, alors qu'une détection continue de l'usure fondée sur la vitesse de rotation peut repérer l'accélération tant qu'il reste du temps pour un programme de remplacement ordonné.
Usure du tube et centrage de la bande
Une bande migre toujours vers le côté de plus grand diamètre d'un rouleau, principe sur lequel reposent les rouleaux bombés et les stations auto-centreuses. Ce même principe fait qu'une usure non uniforme du tube peut provoquer un déport de bande qui apparaît progressivement sur un convoyeur bien centré à l'état neuf. Une usure asymétrique sur la face d'un rouleau central agit comme une conicité involontaire ; si cette asymétrie se répète sur une série de stations, l'effet directeur cumulé peut entraîner un déplacement important de la bande, des dommages aux rives et des déversements de matière.
Sur les rouleaux en acier, l'usure admissible est minime, de sorte que ces effets ont rarement le temps de se développer. Sur les rouleaux composites, qui tolèrent une usure radiale bien plus importante, les variations de diamètre, et donc les effets sur le centrage, sont plus grandes et ont davantage de temps pour s'accumuler. Le problème est aggravé par le coefficient de frottement plus faible du caoutchouc sur le PEHD que du caoutchouc sur l'acier, qui réduit la force d'auto-centrage de la bande. C'est pourquoi les convoyeurs équipés de rouleaux composites nécessitent couramment davantage de rouleaux de guidage latéraux que des installations équivalentes en acier. Lorsque la bande frotte en permanence contre ces guides, la résistance à l'avancement augmente et l'usure des rives s'accélère, dégradant la bande même que le rouleau composite devait protéger.
Remplacement des rouleaux et charge inégale
Bonne pratiqueRemplacez les rouleaux usés en bloc : un rouleau neuf isolé parmi des voisins usés est surchargé dès le premier jour.
Lorsqu'un seul rouleau usé est remplacé par un rouleau neuf, celui-ci dépasse ses voisins usés de toute la profondeur de leur usure cumulée. Sur un rouleau central du brin porteur, quelques millimètres de différence de hauteur suffisent à accroître fortement la charge que supporte le rouleau de remplacement. Sous tension, la bande change d'angle plus brusquement au droit du rouleau le plus haut, ce qui concentre sur ce seul rouleau à la fois la charge normale de la matière et les efforts de déviation dus à la tension de la bande. Avec des espacements usuels de 1,2–1,5 m entre stations porteuses et des tensions de bande moyennes à élevées, la charge sur le rouleau de remplacement peut dépasser ses valeurs nominales de conception en résistance du tube, en capacité du logement de roulement et en durée de vie L10 des roulements.
Le rouleau neuf surchargé s'use aussi plus vite dès le départ : la pression de contact plus élevée augmente la vitesse d'usure abrasive et alimente directement la boucle auto-entretenue entre usure et glissement décrite plus haut dans cette section. La flèche de son tube peut de même dépasser les prévisions de conception, entamant la marge de sécurité structurelle dès le premier jour. Les rouleaux usés voisins, quant à eux, sont partiellement déchargés, la bande passant au-dessus d'eux pour s'appuyer sur le rouleau neuf plus haut. Cela semble bénéfique, mais leurs indicateurs d'usure ne représentent alors plus la charge qu'ils supporteront une fois leurs voisins remplacés à leur tour.
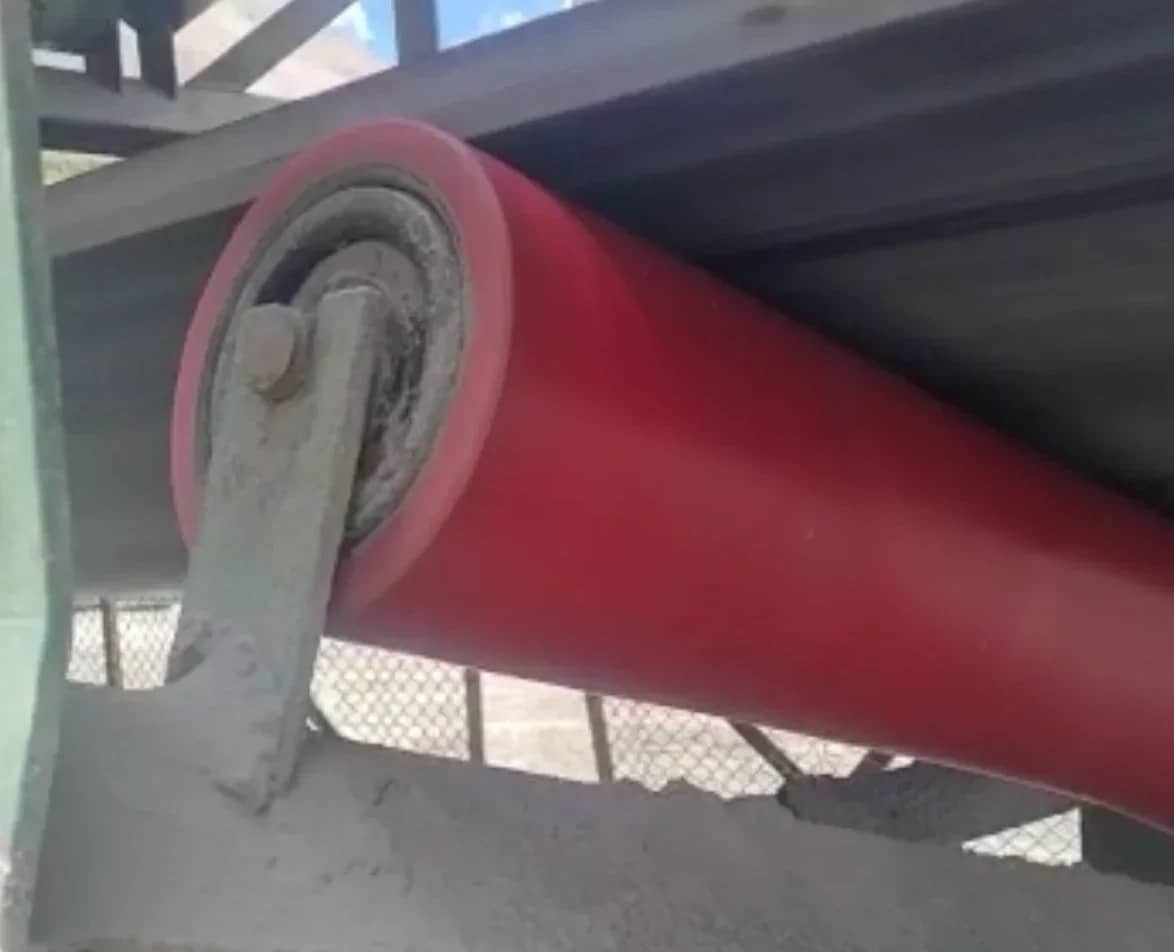
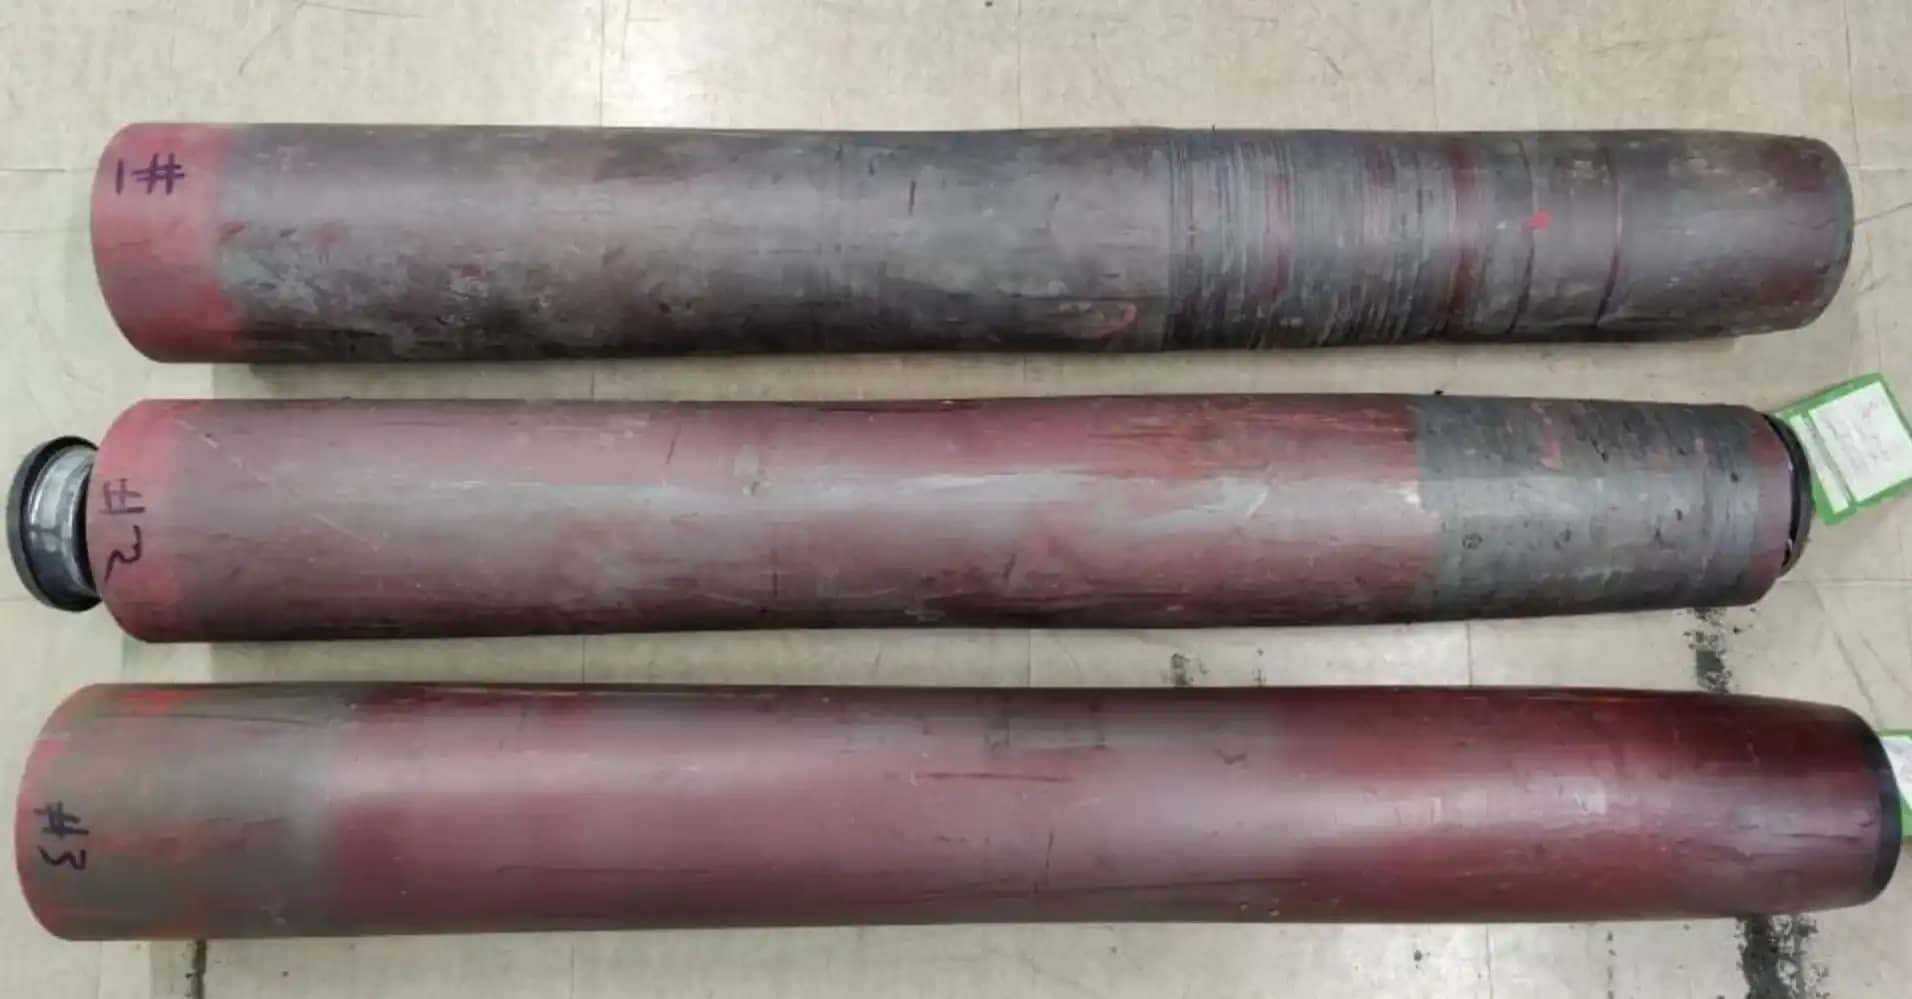
Un cas extrême : rouleau composite de retour en V usé de façon irrégulière sur sa face, pour avoir tourné dans des amas de résidus de bande
La bonne pratique consiste donc à remplacer ensemble tous les rouleaux d'un tronçon de convoyeur qui approchent de la limite d'usure, plutôt que de changer les rouleaux un à un à mesure que chacun atteint le seuil. Cela a des conséquences directes sur la planification de la maintenance : il faut conserver en stock suffisamment de rouleaux de rechange pour permettre un remplacement groupé, et les fenêtres d'arrêt doivent absorber un volume de travail plus important. Le coût du remplacement de rouleaux qui n'ont pas tout à fait atteint leur limite absolue est largement compensé par l'absence des dommages de surcharge, de l'usure accélérée et des défaillances de roulements qu'entraîne la cohabitation de rouleaux neufs et fortement usés sur un même convoyeur.
L'exception concerne les rouleaux de retour et les autres positions à faible tension, où la charge par rouleau est modérée et où l'augmentation due à un remplacement isolé est proportionnellement plus faible ; le remplacement individuel peut y être acceptable. Faites-le confirmer au cas par cas par le fournisseur de rouleaux.
Limites d'usure admissibles du tube
La difficulté d'une limite universelle
Contrairement aux tubes en acier, qui conservent leur intégrité structurelle ou cèdent brutalement par fissuration ou perforation, les tubes composites se dégradent progressivement, et une profondeur d'usure maximale admissible unique et universelle n'est pas simple à définir.
Le seuil de planification de 5 mm d'usure radiale, souvent cité, mérite d'être replacé dans son contexte. Il est étroitement lié aux fabricants qui intègrent à leurs tubes des indicateurs visuels d'usure, au moyen d'une construction bicouche dont la limite de changement de couleur se situe à une profondeur fixe. Pour des raisons pratiques de fabrication, ils retiennent une profondeur d'indicateur unique, couramment 5 mm, pour toute la gamme, plutôt que de la faire varier selon le diamètre, la paroi ou l'application. Ce chiffre traduit donc autant une décision de standardisation du produit qu'une limite technique universelle.
7–9 mm
d'usure radiale sur une paroi de 20 mm, au-delà desquels le taux de défaillance augmente nettement ; à considérer comme un plafond absolu
L'usure que peut tolérer un rouleau donné dépend du coefficient de sécurité retenu par le fabricant et des facteurs propres au site présentés ci-dessous. Un rouleau dimensionné avec prudence peut tolérer plus de 5 mm ; un rouleau fonctionnant près de sa capacité nominale peut devenir inapte bien avant. Ce qui fait consensus dans l'industrie, c'est qu'une fois l'usure radiale au-delà d'environ 7–9 mm sur une paroi typique de 20 mm, la section restante ne peut plus supporter de charges cycliques sans concentrations de contraintes, et la durée de vie en fatigue est fortement compromise.
Synthèse des limites d'usure
Le tableau ci-dessous donne un repère général pour un rouleau typique de 152 mm à paroi de 20 mm. Consultez votre fournisseur pour des recommandations propres à votre application.
Les seuils ci-dessus sont des repères généraux. Plusieurs facteurs déplacent le point à partir duquel un rouleau donné devient inapte au service :
Coefficient de sécurité du fabricant. Selon les fournisseurs, les parois de tube sont dimensionnées différemment pour une même classe CEMA, un même diamètre et une même largeur de bande ; plus la marge est grande, plus l'usure tolérable est importante. Demandez des recommandations pour le rouleau tel que livré.
Charge. Un rouleau chargé à 40 % de sa capacité nominale dispose, à profondeur d'usure égale, d'une marge bien supérieure à celle d'un rouleau chargé à 90 %. Les rouleaux fortement chargés doivent être remplacés à des valeurs d'usure plus faibles.
Longueur du rouleau et marge de flèche. Les fournisseurs conservent souvent pour les rouleaux de retour ou en « V », plus longs, le même diamètre que pour les rouleaux porteurs, plus courts. Comme la flèche augmente avec la portée, ces rouleaux plus longs sont déjà plus proches de leur limite de flèche à l'état neuf, et à mesure que la paroi s'amincit, la rigidité diminue et la flèche augmente. Un rouleau plus long atteindra la rupture du tube à une profondeur d'usure plus faible qu'un rouleau plus court de même diamètre, même installé au même moment.
Uniformité de l'usure. Une usure localisée est bien plus dangereuse qu'une usure uniforme : un sillon de 10 mm sur un rouleau par ailleurs usé de 5 mm peut présenter plus de risques que 7 mm d'usure uniforme, car sillons et méplats sont des concentrateurs de contraintes sous charge cyclique.
Température et exposition aux UV. Le PEHD se ramollit légèrement à chaud et se fragilise sous une exposition prolongée aux UV. Un rouleau dégradé par les UV peut céder à une profondeur d'usure plus faible qu'un rouleau installé sous abri ou en souterrain.
Accélération de l'usure. Comme indiqué plus haut, l'intervalle entre le seuil de planification et la rupture structurelle peut être bien plus court que ne le laisse supposer une extrapolation linéaire de l'usure initiale, et une population de rouleaux installés simultanément peut entrer ensemble dans cet intervalle.
Dégradation du centrage de la bande. Un rouleau peut être structurellement satisfaisant et pourtant inacceptable en exploitation, parce que son profil d'usure provoque un déport de bande, des dommages aux rives ou des déversements. Considérez la dégradation du centrage comme un critère de remplacement supplémentaire.
Mesure et surveillance de l'usure en pratique
Mesurer l'usure du tube des rouleaux composites est réellement difficile. Contrairement aux rouleaux en acier, dont la défaillance est essentiellement binaire, les rouleaux composites se dégradent progressivement, et l'intérêt de la surveillance est de détecter l'usure assez tôt pour planifier les remplacements lors des arrêts programmés plutôt que de réagir aux défaillances.
Indicateurs visuels d'usure
Certains fabricants proposent un indicateur visuel intégré : un tube bicouche dont la couleur intérieure contrastée apparaît dès que l'usure atteint la profondeur de l'indicateur (couramment ~5 mm). Le principe est simple et ne nécessite aucune instrumentation, mais ses limites pratiques sont importantes. Inspecter chaque rouleau demande beaucoup de main-d'œuvre ; les rouleaux sont souvent hors de vue, et il peut falloir déposer capots ou protections. D'après l'expérience de terrain de Lorbrand, l'indicateur est généralement masqué : sur le brin porteur, les surfaces sont cachées par la bande en fonctionnement, et par les déversements, la poussière et les fines compactées à l'arrêt ; sur le brin de retour, elles sont masquées par la bande et les résidus collés ; en milieu humide, une couche de boue adhère au PEHD. Un technicien qui longe la bande a bien plus de chances de voir un rouleau uniformément sale qu'un rouleau propre au code couleur lisible. Les indicateurs visuels constituent un contrôle complémentaire utile lorsque les conditions s'y prêtent, mais un programme fondé uniquement sur eux laissera presque certainement passer des rouleaux usés.
Mesure manuelle
La mesure directe du diamètre au compas d'épaisseur, au ruban circométrique (pi-tape) ou à la jauge laser pendant un arrêt de la bande est précise (l'écart entre diamètre mesuré et diamètre nominal donne l'usure diamétrale, à diviser par deux pour la profondeur radiale), mais exige une surface accessible et propre. Mesurer chaque rouleau sur un site qui en compte plusieurs milliers est irréaliste en dehors des arrêts prolongés ; une approche pragmatique consiste donc à échantillonner des rouleaux représentatifs dans les zones connues pour leur forte usure (zones de chargement, courbes, rouleaux centraux du brin porteur fortement chargés). La mesure de paroi par ultrasons, courante sur l'acier, est moins fiable sur le PEHD en raison de la viscoélasticité du matériau, de l'atténuation acoustique et de la diffusion du signal par les fibres de verre.
Technologie de surveillance intégrée
≈7%
de hausse de la vitesse de rotation à 5 mm d'usure radiale sur un rouleau de 152 mm : une variation qu'une surveillance intégrée peut suivre en continu, sans arrêt de la bande ni accès visuel
L'évolution la plus prometteuse est la surveillance intégrée : des modules capteurs montés en fabrication, qui recueillent des données de fonctionnement et les transmettent sans fil. Le Sensor Seal de Lorbrand est l'un de ces dispositifs, installé en bout de rouleau pour mesurer la température, les vibrations et la vitesse de rotation. La vitesse de rotation renseigne directement sur l'usure : à mesure que le tube s'use et que le diamètre diminue, le rouleau doit tourner plus vite pour une même vitesse de bande. La comparaison entre la vitesse de rotation mesurée et la valeur attendue pour le diamètre d'origine et la vitesse de bande connue donne la réduction du diamètre effectif, et donc l'usure radiale. Le suivi de la température à une résolution de 0,1 °C avertit tôt d'une dégradation des roulements, et l'accéléromètre embarqué permet la détection de défauts par analyse vibratoire, l'apprentissage automatique servant à prédire les défaillances et à estimer la durée de vie restante.
Une subtilité : la vitesse de rotation mesurée reflète le diamètre effectif pondéré par la pression plutôt que la profondeur d'usure maximale au point le plus usé. La relation entre les deux dépend de la forme du profil d'usure et de la répartition des pressions, qui sont propres à chaque application et évoluent avec l'usure, de sorte que Vbande=π D · n (où n est la vitesse de rotation du rouleau) sous-estime légèrement l'usure maximale. Pour quantifier précisément l'usure maximale, un étalonnage ponctuel, qui consiste à mesurer physiquement un échantillon de rouleaux à différents stades d'usure en regard des vitesses de rotation relevées au même moment, établit le facteur de conversion propre au site, après quoi le suivi continu de la vitesse de rotation peut déclencher en toute confiance des alertes de remplacement sur seuil.
L'avantage décisif par rapport aux indicateurs et à la mesure manuelle est un suivi continu, automatisé et quantitatif de chaque rouleau instrumenté, sans inspection, sans arrêt et sans accès visuel. Il fonctionne aussi bien sur les rouleaux du brin porteur que du brin de retour, dans la poussière comme en milieu humide, sous abri comme à découvert, sur des convoyeurs difficiles ou dangereux d'accès.
Pour la plupart des exploitations, une approche à plusieurs niveaux offre le meilleur équilibre entre coût et efficacité : des inspections régulières le long de la bande pour repérer usure anormale, grippages, fissures ou délaminage ; des mesures manuelles ciblées du diamètre lors des arrêts planifiés, concentrées sur les zones de forte usure et les rouleaux signalés visuellement ; et, lorsque l'ampleur et la criticité le justifient, une surveillance intégrée déployée en priorité sur les convoyeurs critiques, les zones de forte usure et les tronçons inaccessibles tels que les convoyeurs overland ou les installations souterraines. Les données de la surveillance intégrée constituent le socle d'un remplacement réellement prédictif, en lieu et place de programmes périodiques ou réactifs.
Enjeux environnementaux : la question des microplastiques
Quantifier la perte de matière
C'est l'aspect de l'usure des rouleaux composites que l'industrie a été la plus lente à affronter, et sans doute le plus lourd de conséquences en matière de réglementation et de réputation. Lorsqu'un tube s'use, la matière ne disparaît pas. Elle part sous forme de fines particules déposées dans l'environnement d'exploitation. La question est de savoir en quelle quantité, et sous quelle forme.
Prenons une station en auge à trois rouleaux CEMA D6 sur une bande de 1200 mm : trois rouleaux, chacun d'une longueur de face d'environ 450 mm, de 152 mm de diamètre extérieur et à paroi de 20 mm. L'usure étant la plus profonde au centre, on retient une usure radiale moyenne égale à environ la moitié de la valeur maximale, soit 2,5 mm en moyenne au seuil de remplacement de 5 mm. Le volume enlevé par rouleau est alors :
ÉQ. 1 · VOLUME D'USURE DU TUBE
V = \pi L (R_{\text{out}}^{2} - R_{\text{worn}}^{2})
𝑉=𝜋𝐿(𝑅2out−𝑅2worn)
Pour une masse volumique du PEHD-FV ρ ≈ 1,1 g/cm³ → ≈ 0,6 kg par rouleau, soit ≈ 1,8 kg par station à trois rouleaux.
≈10 t
de PEHD-FV libérées par les rouleaux d'un convoyeur overland de 5 km sur leur durée de vie à l'usure, environ le double si l'on accepte 10 mm d'usure
Changeons d'échelle : un convoyeur overland de 5 km dont les stations porteuses sont espacées de 1,2 m compte ~4 167 stations. Si chacune atteint 5 mm d'usure maximale au cours de sa vie, le brin porteur à lui seul libère ~7,5 tonnes de PEHD sur le sol. L'ajout des rouleaux du brin de retour (espacés d'environ trois fois l'espacement du brin porteur, ~2,5 tonnes) porte le total à environ 10 tonnes sur la durée de vie à l'usure de l'ensemble des rouleaux. Si l'on accepte 10 mm d'usure avant remplacement, ce chiffre double à peu près. Ces quantités ne sont pas négligeables, et les débris contiennent des fibres de verre libérées. L'usure des rouleaux en acier produit une poussière d'oxyde de fer inerte, présente à l'état naturel.
Réglementation et conformité
La réglementation des microplastiques évolue rapidement. L'UE a déjà restreint les microplastiques ajoutés intentionnellement dans certains produits et élabore des cadres pour les rejets non intentionnels. Les exploitations minières sont soumises à des études d'impact environnemental et à des obligations de conformité qui exigent de plus en plus la caractérisation de tous les flux de déchets, y compris les sources diffuses. Les exploitants doivent prendre conscience que l'ensemble des composants d'usure en polymère (rouleaux composites, plaques d'usure en PE-UHMW, bavettes en polymère, racleurs de bande en polyuréthane) génère une charge cumulée de microplastiques susceptible d'attirer l'attention à mesure que les méthodes de détection et les cadres réglementaires mûrissent. Une évaluation proactive place les exploitants en avance sur la réglementation.
Recommandations aux exploitants de convoyeurs
Adoptez la limite d'usure radiale recommandée par le fournisseur (p. ex. 5 mm) comme seuil de planification. Faites confirmer ce chiffre par votre fabricant, car il varie selon le coefficient de sécurité du tube, son diamètre, sa paroi, ainsi que la charge et la flèche propres à l'application. N'exploitez pas couramment des rouleaux au-delà de 7 mm d'usure radiale sur une paroi de 20 mm sans justification technique spécifique.
Remplacez les rouleaux en bloc. Un rouleau neuf isolé parmi des voisins usés dépasse et peut être chargé au-delà des valeurs nominales de son tube, de son logement et de ses roulements, s'usant vite dès le premier jour au risque d'une défaillance prématurée des roulements. Remplacez ensemble tous les rouleaux d'un tronçon qui approchent de la limite, et conservez suffisamment de pièces de rechange pour le faire. Le remplacement individuel n'est généralement acceptable qu'aux positions de retour à faible tension ; vérifiez-le auprès de votre fournisseur.
Mettez en place un programme systématique de surveillance de l'usure. Associez l'inspection visuelle à des mesures manuelles ciblées lors des arrêts et, lorsque l'ampleur et la criticité le justifient, à une surveillance intégrée telle que Sensor Seal. Suivez l'évolution de l'usure par zone de convoyeur pour repérer les emplacements à forte usure et optimiser les intervalles de remplacement.
Caractérisez et quantifiez la charge de microplastiques. Estimez la masse totale de PEHD qui sera consommée sur la durée de vie nominale du convoyeur, ainsi que celle des autres sources d'usure en polymère, et intégrez-la aux études d'impact environnemental et au suivi environnemental.
Envisagez des mesures contre le dépôt de microplastiques. Dans les zones écologiquement sensibles, à proximité de cours d'eau ou sous l'effet d'une réglementation émergente, envisagez des bacs de rétention ou des bâches sous les convoyeurs, une collecte périodique avec élimination appropriée, et des structures couvertes ou fermées qui limitent la dispersion par le vent.
Collectez et gérez de manière responsable les rouleaux usés. La présence de fibres de verre complique le recyclage : les fibres accélèrent l'usure des équipements de transformation, sont difficiles à séparer et dégradent la qualité du recyclat, tandis que les contaminants du terrain ajoutent à la difficulté. Le PEHD-FV ne peut généralement pas intégrer les filières de recyclage standard du PEHD ; organisez une collecte dédiée et étudiez les options de fin de vie avec votre fournisseur. Ne recourez à la mise en décharge qu'en dernier ressort.
Conclusion
Les rouleaux composites en PEHD constituent une réelle avancée de la technologie des convoyeurs, et leurs atouts en matière de poids, de bruit, de résistance à la corrosion et de ménagement de la bande continuent de favoriser leur adoption. Mais la paroi de tube plus épaisse, à l'origine de leur avantage en durée de vie à l'usure, exige des méthodes de surveillance et de gestion de l'usure différentes de celles mises au point depuis des décennies pour l'acier.
Il n'existe pas de limite d'usure universelle unique. L'usure radiale admissible dépend du coefficient de sécurité du fabricant, de la charge de service rapportée à la capacité nominale, de la portée et de la flèche, de l'uniformité de l'usure, des considérations de centrage et de l'exposition environnementale. Définissez avec votre fournisseur des seuils propres à chaque application, et ne présumez pas qu'une limite publiée pour un produit s'applique à un autre. Un point reste constant : au-delà de 7–9 mm d'usure sur une paroi de 20 mm, le risque de défaillance augmente fortement. Considérez cette plage comme un plafond absolu.
Les indicateurs visuels d'usure, bien qu'utiles dans leur principe, sont souvent masqués en conditions réelles et ne peuvent constituer la seule méthode de surveillance. Une surveillance intégrée telle que Sensor Seal fournit les données continues, quantitatives et indépendantes des conditions qui rendent possible une maintenance réellement prédictive. Enfin, l'industrie doit affronter la dimension environnementale : les quantités de microplastiques libérées au cours de la vie d'un grand convoyeur sont importantes, mesurables et, avec le durcissement de la réglementation, de plus en plus susceptibles d'attirer l'attention.
Questions fréquentes
À quelle profondeur d'usure faut-il remplacer un rouleau composite ?
Planifiez le remplacement vers 5 mm d'usure radiale, le seuil de planification courant des fournisseurs. Au-delà d'environ 7–9 mm sur une paroi typique de 20 mm, la durée de vie en fatigue chute fortement et le remplacement devient urgent. La limite réelle dépend de la marge de conception du rouleau, de sa charge et de sa longueur, et de l'uniformité de son usure.
Pourquoi l'usure des rouleaux composites s'accélère-t-elle avec le temps ?
Le centre chargé du tube s'use le plus vite, ce qui donne un profil en sablier. Le centre usé défile alors moins vite que la bande, et l'écart est absorbé par un glissement abrasif qui l'use plus vite encore. Un rouleau peut mettre des années à atteindre 3 mm d'usure et quelques semaines seulement pour évoluer de 5 mm vers la rupture.
Faut-il remplacer les rouleaux composites usés un par un ?
Sur le brin porteur, remplacez ensemble tous les rouleaux d'un tronçon qui approchent de la limite d'usure. Un rouleau neuf isolé dépasse ses voisins usés, supporte une part disproportionnée de la charge et s'use plus vite dès le départ. Sur les rouleaux de retour, un remplacement individuel peut être acceptable ; faites-le confirmer par le fournisseur de rouleaux.
Comment surveiller l'usure du tube d'un rouleau composite ?
Mesurez les diamètres au compas d'épaisseur, au ruban circométrique (pi-tape) ou à la jauge laser sur des rouleaux témoins dans les zones de forte usure, ou utilisez des capteurs intégrés. Le Sensor Seal de Lorbrand mesure la vitesse de rotation du rouleau : à mesure que le tube s'use, le rouleau tourne plus vite pour une même vitesse de bande, ce qui donne une estimation continue de son diamètre effectif.